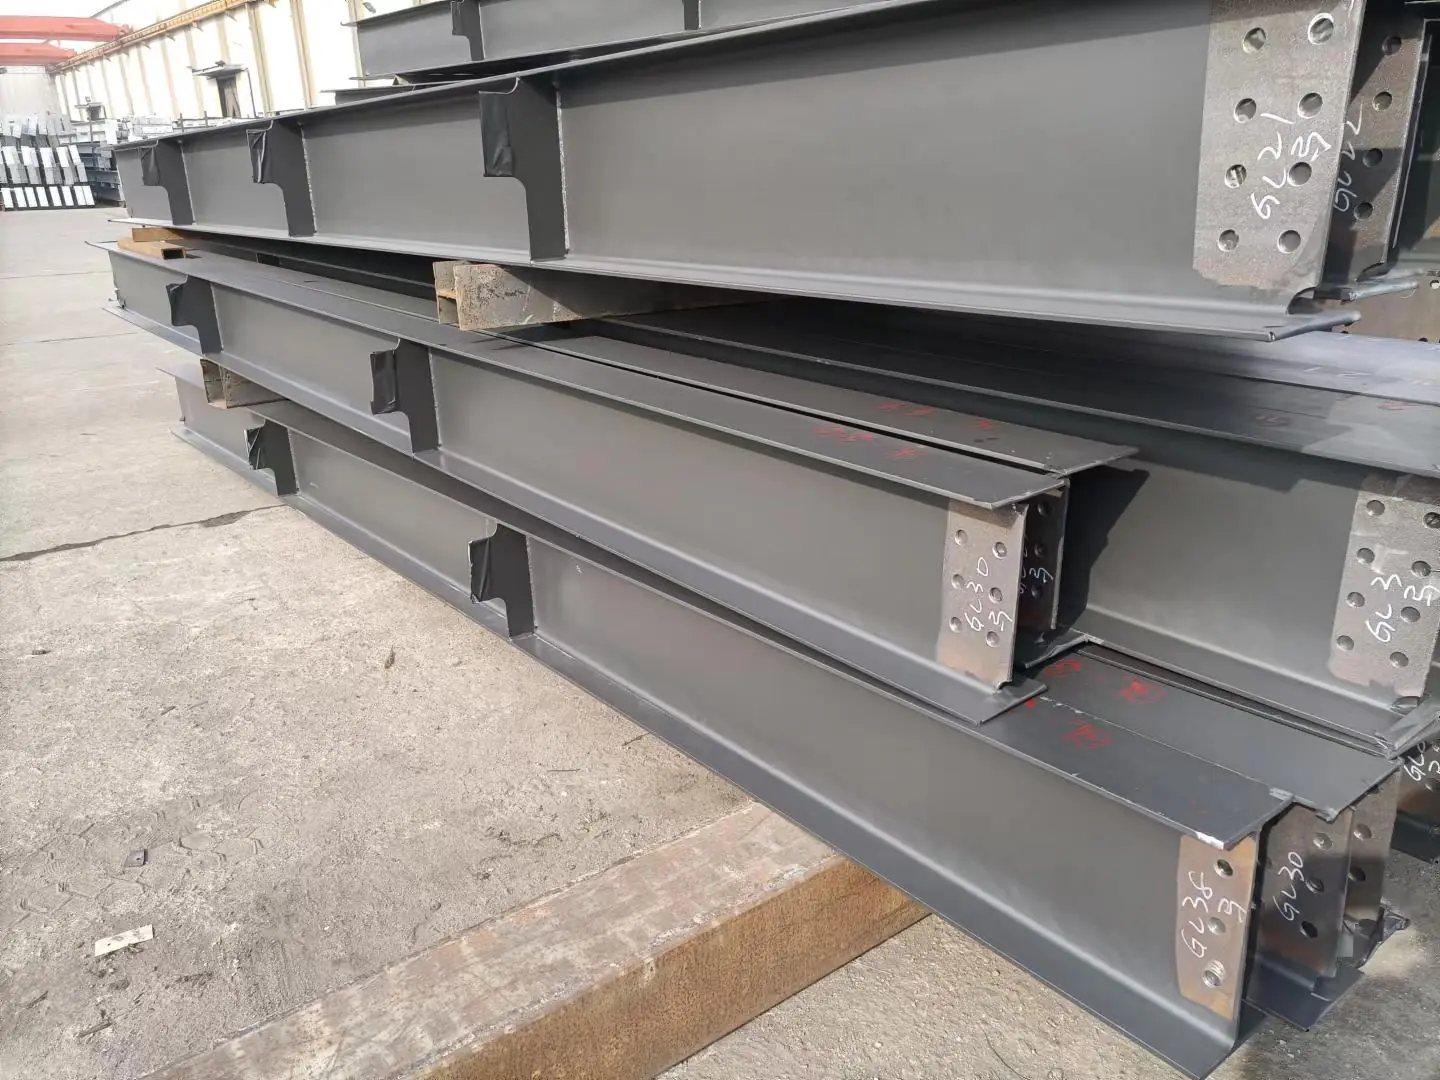
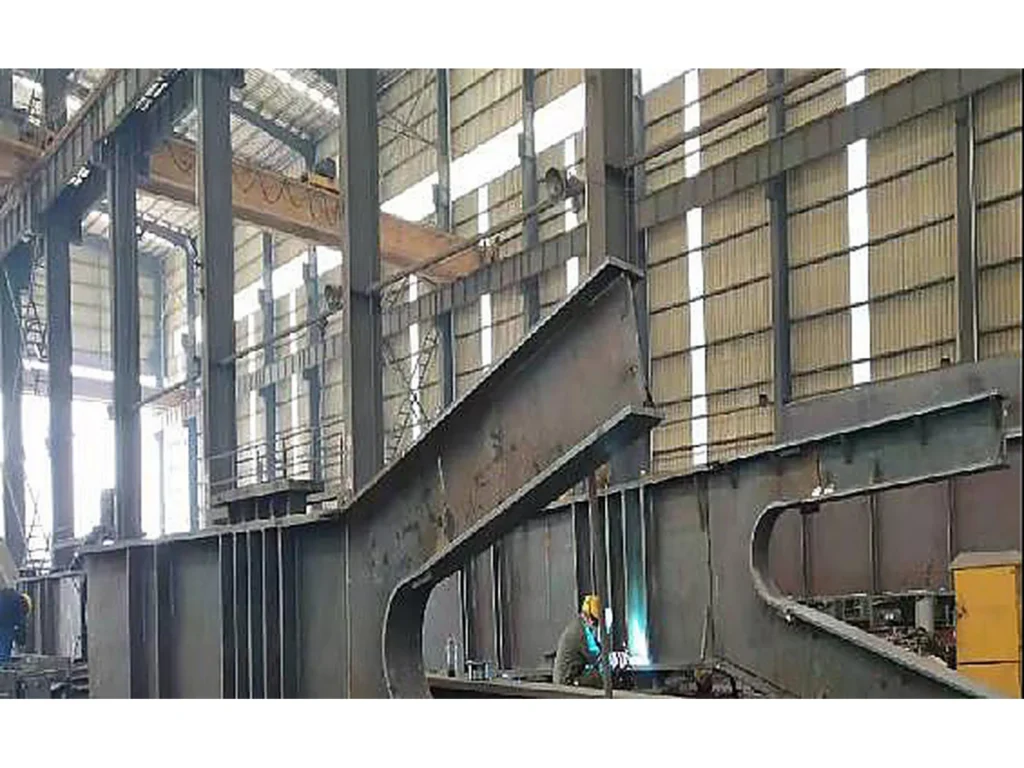
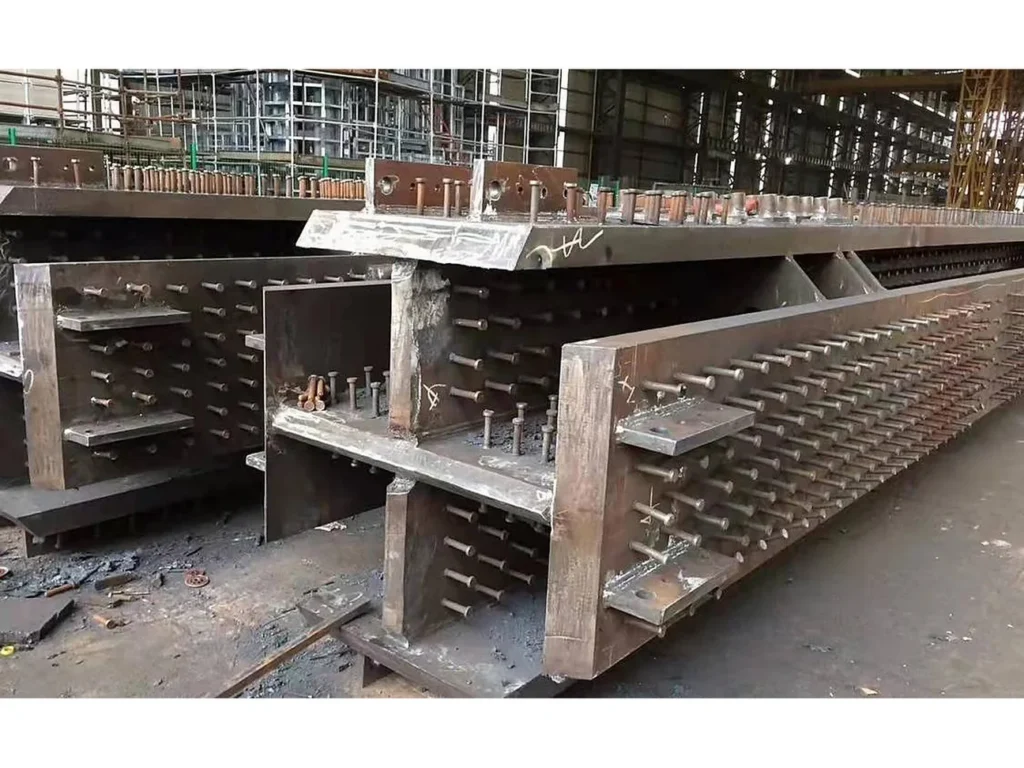
焊接H型钢梁和可变深度板梁,带有预拱度和全穿透翼缘焊缝,适用于起重机梁等疲劳载荷构件。
当热轧工字钢无法承载载荷、跨中深度需变化或起重机梁需满足热轧型钢无法提供的疲劳细节时,使用焊接梁。设计上通常需决定翼缘焊缝是角焊缝还是全穿透对接焊缝。
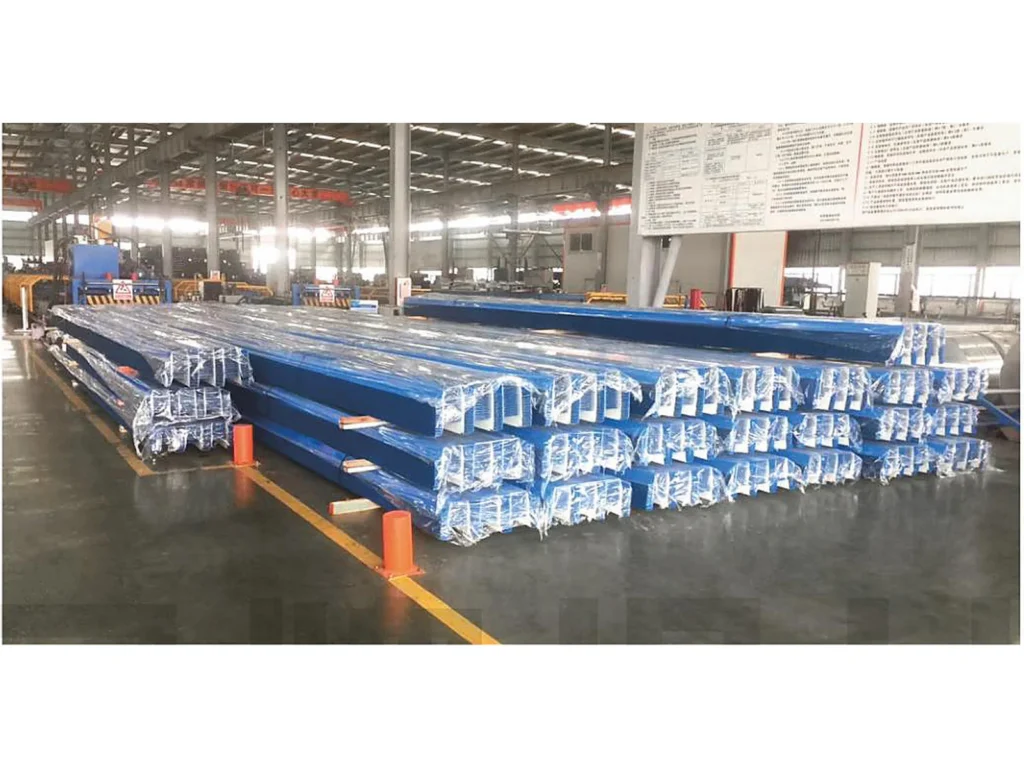
我们制造深度达2,500毫米、长度达24米的焊接H型钢梁和板梁,带预拱度、可变深度及车间涂层。
主要规格
| 深度 |
300 – 2,500 毫米 |
| 法兰宽度 |
150 – 800 毫米 |
| 板厚 |
6 – 80 毫米 |
| 长度 |
单件长度可达24米 |
| 翼缘焊缝 |
静载构件采用角焊缝;起重机梁及疲劳等级≤80采用全穿透焊缝 |
| 预拱度 |
预拱度至跨径/500,在装配过程中形成 |
| 直线度 |
L/1000;腹板平整度符合GB 50205或EN 1090-2标准 |
角焊缝或全穿透焊缝
- 建筑静载梁:连续角焊缝,其喉厚按水平剪切力计算即可,造价更低。
- 起重机梁和桥梁梁架:翼缘与腹板的焊缝为疲劳细节。需采用全穿透焊缝,焊缝外侧光滑且需处磨平,以保证设计所假定的疲劳等级。
- 一根梁上混用两种焊缝是常见错误:设计假定一种等级,车间却实施另一种焊接,导致疲劳寿命低于计算值。
腹板稳定性
较深且薄的腹板需设横向加劲肋,长跨越还需纵向加劲肋。加劲肋间距由剪切屈曲验算确定(GB 50017 §6.1或EN 1993-1-5),且当腹板较薄时,加劲肋需双面焊接。
尤指起重机梁
上翼缘直接承载轮载荷,通常为厚板或热轧型钢,轨道通过焊接卡扣固定。轨道卡扣焊缝为疲劳细节,在车间完成,不在现场焊接。
什么时候应该使用焊接桁架梁而不是轧制型钢梁?
当轧制型钢梁无法承受荷载、梁高需要沿跨度方向变化,或者起重机梁需要轧制型钢无法提供的抗疲劳细节时,应使用焊接桁架梁。
你们可以生产哪些尺寸的焊接H型钢梁和板式梁?
梁高300至2,500毫米,翼缘宽度150至800毫米,钢板厚度6至80毫米,单件长度最长可达24米。
翼缘应采用角焊缝还是全熔透焊缝?
静载构件采用角焊缝;起重机梁以及疲劳等级为80或更低的构件采用全熔透焊缝。
梁可以进行预拱处理吗?
可以。制造过程中可预设最高达跨度1/500的预拱度,并可提供工厂涂装服务。