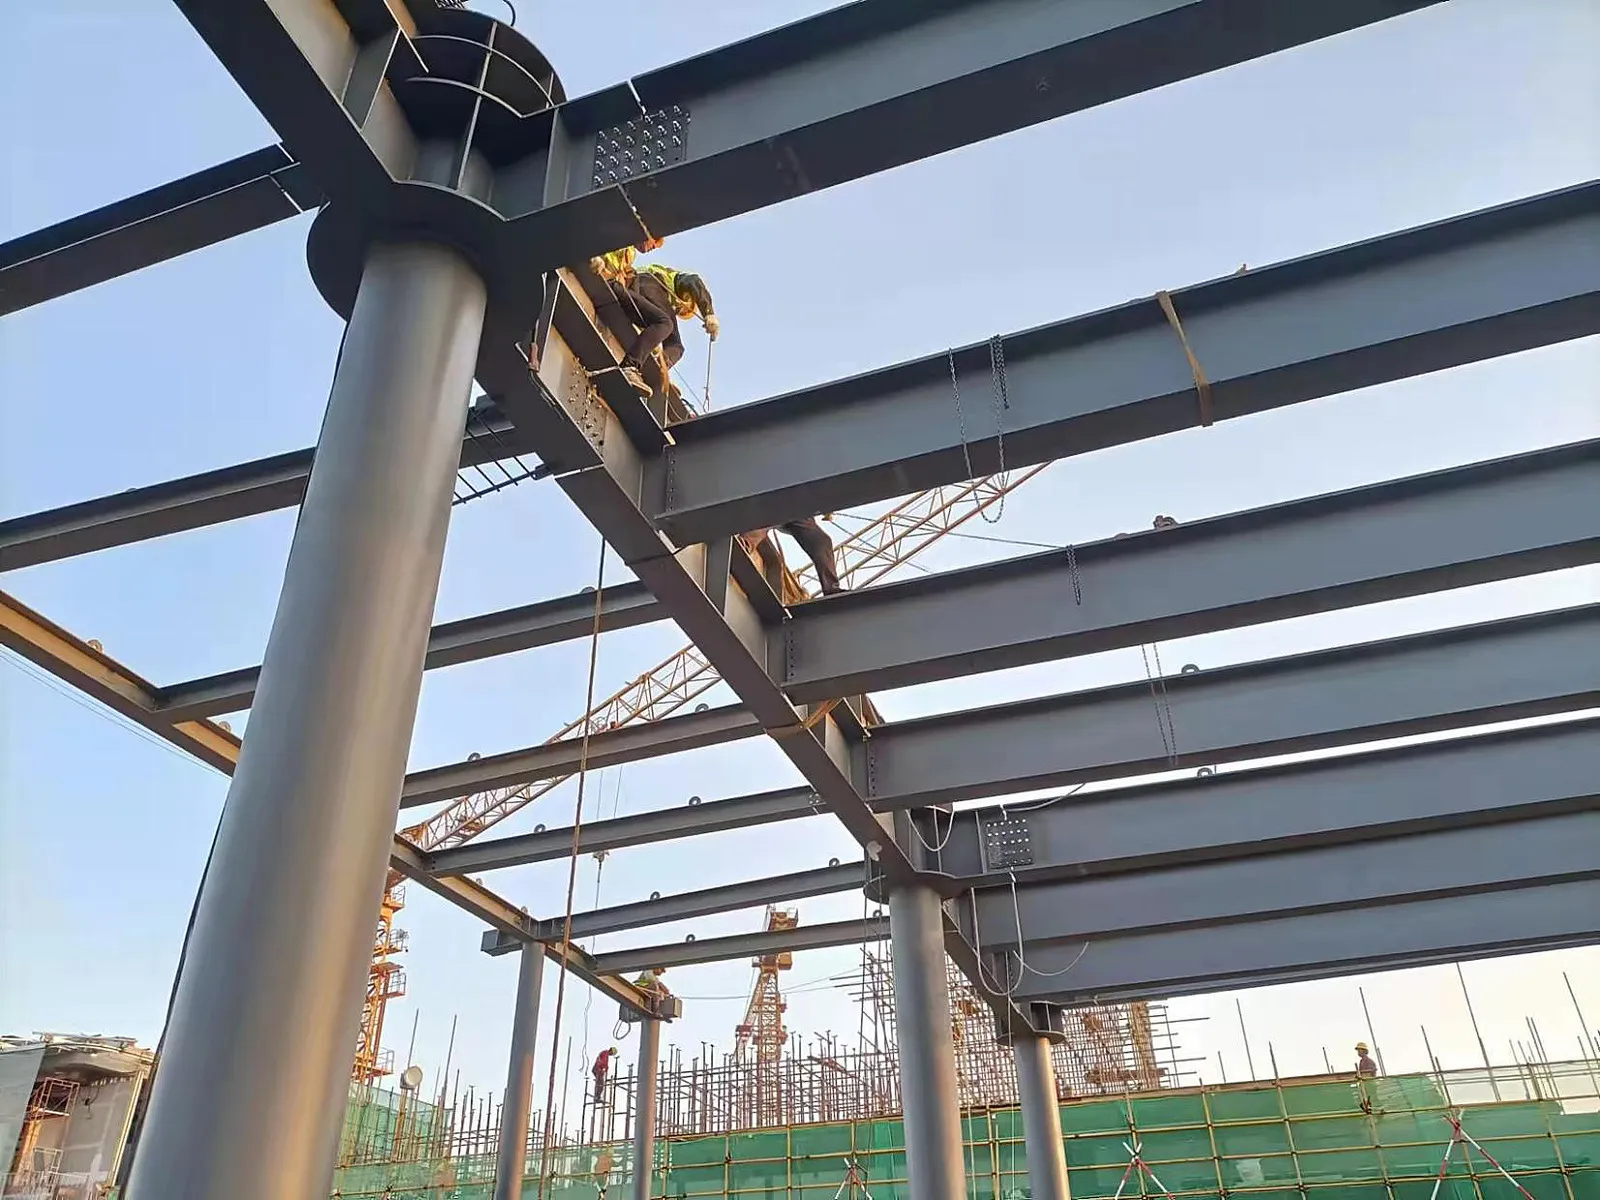
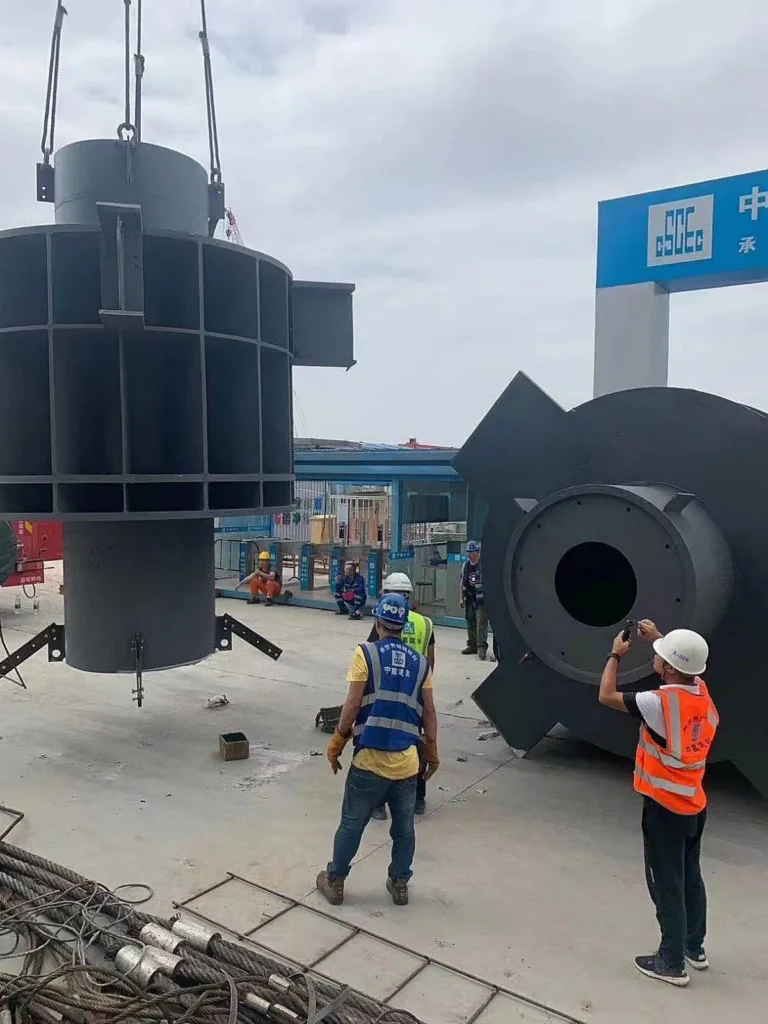
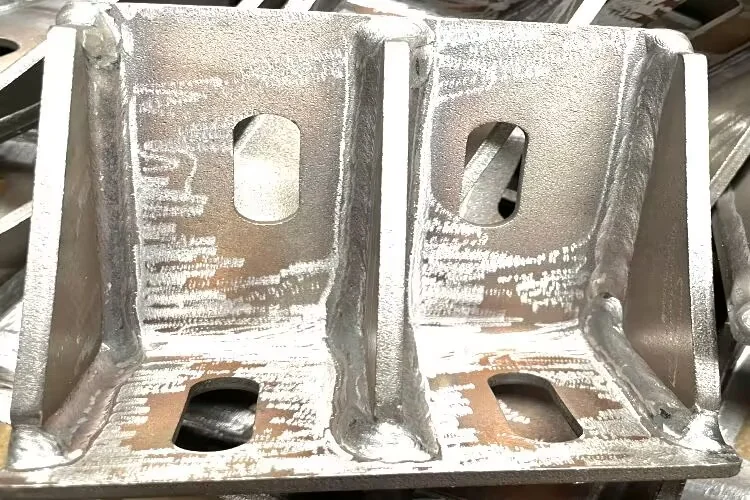
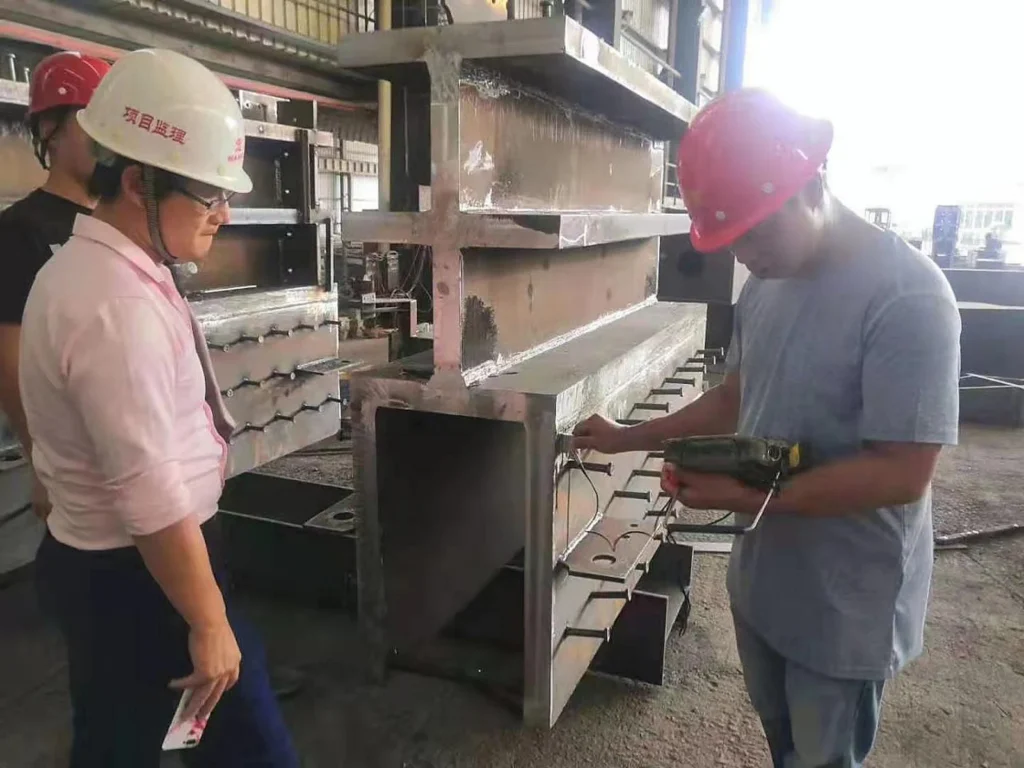
复杂的焊接和铸钢节点根据3D模型制造,切割前规划焊接通道、超声波检测可行性及尺寸检验。
复杂节点是能阻碍整个项目的小型钢件。如果焊工无法触及根部,接头无法进行超声检测,或六个相交构件的公差累积,问题往往发现过晚,无法及时重新设计而不耽误工期。
我们根据3D模型制造复杂节点,焊接通道、检验方法和装配顺序会在第一块钢板切割前审核。
主要规格
| 板厚 |
10 – 100 毫米 |
| 材料 |
Q355B, Q390GJ, Q420GJ;铸钢 GS-20Mn5 按GB 7659标准 |
| 焊接 |
设计要求时采用全熔透焊;通道受限时采用背面焊 |
| 检测 |
超声波检测符合GB/T 11345或EN ISO 11666,磁粉/渗透检测在可达表面进行 |
| 尺寸检查 |
采用3D激光扫描或全站仪,与模型对比 |
| 试装配 |
如果运输允许,节点在车间与相邻构件试装配 |
面向制造的设计,而非制造后设计
- 焊接通道:每个全熔透焊缝都需有足够空间供焊炬和焊工操作。模型中看似合理的细节,车间可能无法实现。
- 检测通道:超声探头无法触及的焊缝实际上未受检。无法通达时,我们会修改细节或与设计者协商接受较低检测等级。
- 铸造与焊接:铸造节点可以取代数十道焊缝,对于复杂几何形状更经济,但需要制作模型且交期更长。
公差累积
当六个构件汇聚一节点时,每个小的制造公差都会在装配远端累积。我们以节点为基准,试装配相连构件,控制公差累积集中于节点而非各构件。
为什么一个复杂的钢结构节点会导致整个项目停滞?
如果焊工无法触及焊根、接头无法进行超声波检测,或者六个相交构件之间的公差不断累积,那么等到发现问题时,往往已经太晚,无法在不造成工期延误的情况下重新设计。
复杂节点是如何制造的?
从三维模型入手,在切割第一块钢板之前,先审查焊接操作空间、检测方法和装配顺序。
有哪些可用的材料和钢板厚度?
钢板厚度为10至100毫米。可用材料包括Q355B、Q390GJ和Q420GJ,以及符合GB 7659标准的GS-20Mn5铸钢。
如何对焊缝进行检测?
根据设计要求采用全熔透焊缝,在操作空间受限的情况下使用衬垫。检测按照GB/T 11345或EN ISO 11666标准进行超声波检测(UT),并对可接近的表面进行磁粉检测(MT)或渗透检测(PT)。