Nhà sản xuất kết cấu thép từ năm 2009 · 8 cơ sở gia công tại Trung Quốc

Sản phẩm
Danh Mục Sản Phẩm
Giữ Liên Lạc Với Chúng Tôi
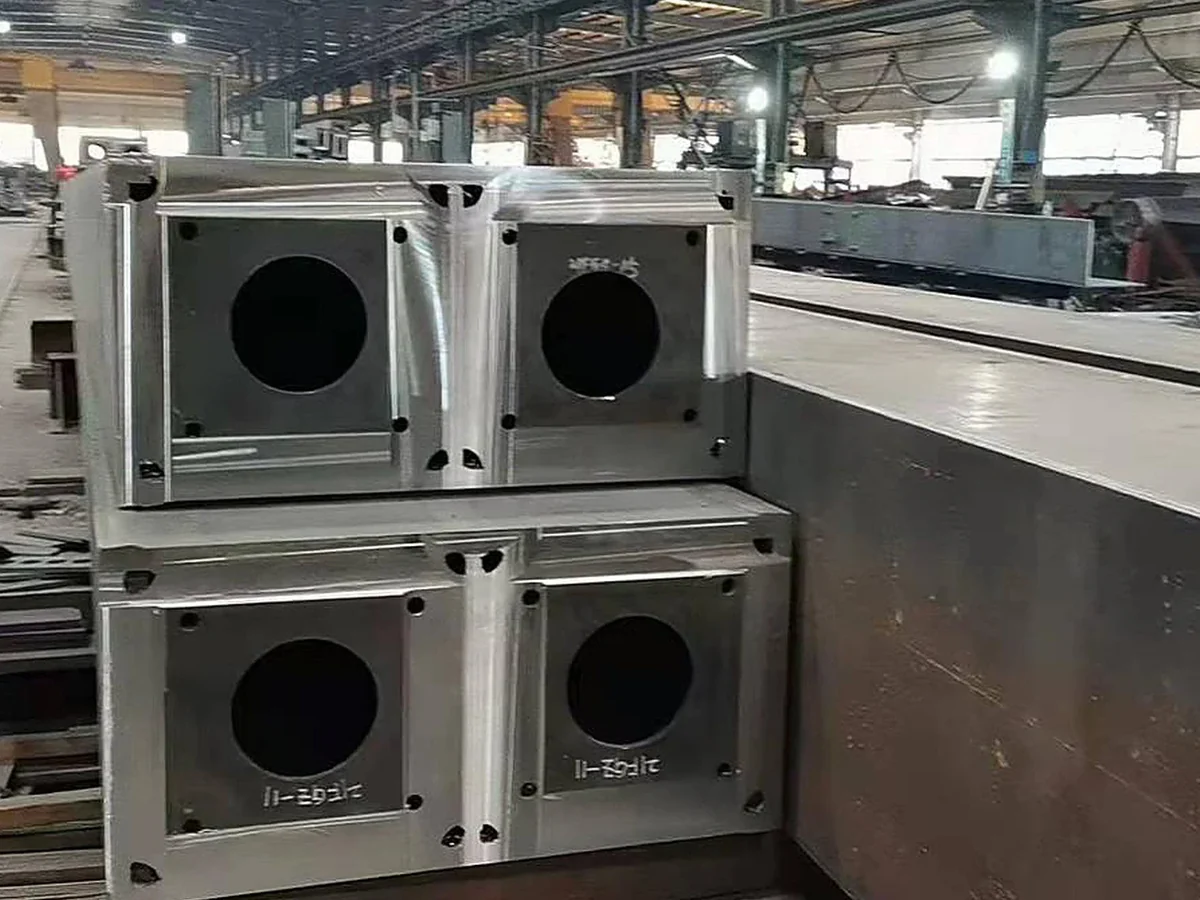
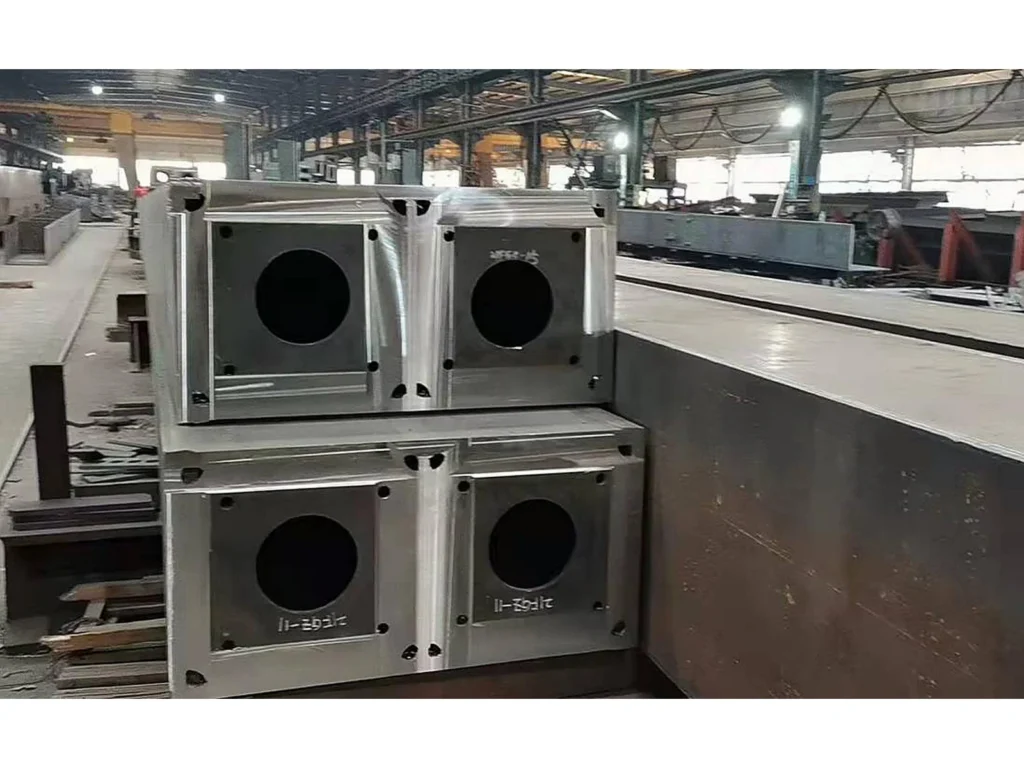
Cột hộp và dầm hộp hàn
Cột hộp và dầm hộp hàn chắc chắn, chịu tải trọng lớn, phục vụ các dự án nhà cao tầng, cầu đường và công nghiệp. Chúng tôi gia công theo bản vẽ chế tạo của bạn, kèm đầy đủ hồ sơ kiểm tra cho từng cấu kiện.
Các cột hộp hàn và dầm hộp theo tiêu chuẩn EN 1090-2 hoặc GB 50205, kích thước 300–1.500 mm, tấm 8–100 mm, dài đến 18 m và trọng lượng đến 40 tấn mỗi mảnh.
Chọn mặt cắt hộp hàn khi mặt cắt cán không đủ lớn, khi cột cần được trưng bày kiến trúc, hoặc khi thiết kế cần độ cứng đồng đều theo hai hướng. Rủi ro chế tạo tập trung ở ba vị trí: mối hàn góc, vách ngăn bên trong và hiện tượng xoắn xuất hiện nếu trình tự hàn không cân bằng.
Chúng tôi chế tạo cột hộp từ 300 đến 1.500 mm, tấm dày từ 8 đến 100 mm, từng mảnh đơn dài đến 18 m và nặng 40 tấn, hàn tại xưởng theo GB 50661 hoặc AWS D1.1 và kiểm tra theo lớp thực thi EN 1090-2 EXC2 hoặc EXC3.
Thông Số Kỹ Thuật Chính
| Kích thước tiết diện b | 300 – 1.500 mm |
| Độ dày tấm | 8 – 100 mm |
| Nguyên khối | Chiều dài 18 m, trọng lượng 40 t |
| Dung sai kích thước tiết diện | b < 900 mm: ±3 mm (lớp 1), ±2 mm (lớp 2); 900 ≤ b < 1.800: ±b/300, ±b/450 |
| Hiện tượng xoắn | L/700, không nhỏ hơn 4 mm và không vượt quá 10 mm (lớp 1); L/1000, 3–8 mm (lớp 2) |
| Dung sai chiều dài | ±(L/5000 + 2) mm (lớp 1); ±(L/10000 + 2) mm (lớp 2); ±1 mm cho các đầu đã phay để chịu lực |
| Độ thẳng | L/1000 |
| Hàn | GB 50661, AWS D1.1, EN ISO 3834-2; siêu âm tại các mối hàn xuyên suốt theo EN ISO 11666 / GB/T 11345 |
Hàn các mối hàn góc
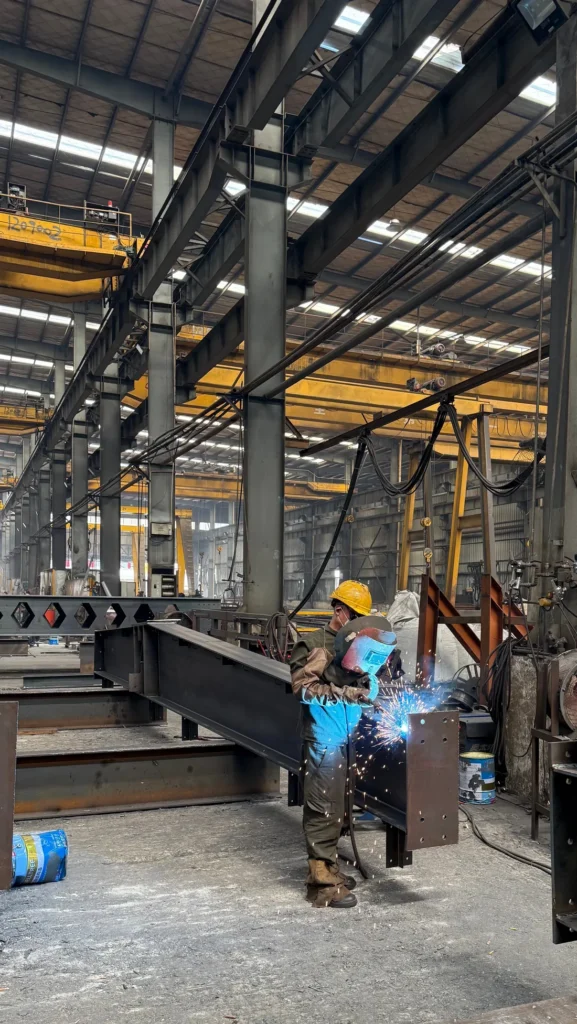
- Đối với mặt cắt hộp đến khoảng 600 mm, chúng tôi hàn bằng giàn hàn hồ quang chìm sau khi ghép bốn tấm vào giá định vị; trình tự hàn chạy theo đường chéo để cân bằng co ngót.
- Đối với hộp lớn hơn, thợ hàn phải tiếp cận được gốc hàn, vì vậy chúng tôi sử dụng chi tiết hàn thông qua một phần với tấm đệm hoặc hàn xuyên suốt từ hai bên, tùy vào loại ứng suất.
- Các vách ngăn bên trong được hàn trước khi lắp tấm đóng; tấm đóng sau đó được hàn theo trình tự kiểm soát và hộp được kiểm tra độ xoắn trên giường phẳng.
Tính bền qua chiều dày và rách lớp
Khi vách ngăn hoặc gia cường được hàn qua chiều dày tấm, tấm phải có chất lượng Z. Chúng tôi quy định GB/T 5313 Z15 / Z25 / Z35 (hoặc EN 10164) theo giới hạn mối nối và ghi lại kết quả siêu âm tấm trước khi cắt.
Dung sai quan trọng trên công trường
Mặt nối phải khớp nhau. Chúng tôi phay các đầu chịu lực với dung sai ±1 mm nơi cột chuyển lực qua vị trí chịu lực và khoan trùng lỗ tấm nối tại xưởng để kết nối khít mà không phải khoan lại tại công trường.
Các dự án Trung Quốc tuân theo GB 50205-2020; các dự án châu Âu tuân theo EN 1090-2 và phiên bản áp dụng trong hợp đồng.
| Nhịp | Kích thước tiết diện 300 – 1.500 mm |
| Chiều cao mái hiên | Chiều dài lên đến 18 m |
| Cấu trúc | khác |
| Vật liệu chính | Tấm Q355B / Q390B / Q460C dày 8 – 100 mm, độ cứng qua chiều dày Z15–Z35 tại các mối nối chữ T |
| Ứng dụng | Cột cao tầng, cột SRC, trụ cầu, cột công nghiệp nặng |
Khi nào nên chọn tiết diện hộp tổ hợp hàn thay vì tiết diện thép cán?
Khi tiết diện thép cán không đủ lớn, khi cột cần được để lộ ra về mặt kiến trúc hoặc khi thiết kế yêu cầu độ cứng bằng nhau theo cả hai phương.
Bạn có thể chế tạo những kích thước cột hộp nào?
Kích thước tiết diện từ 300 đến 1.500 mm, chiều dày bản thép từ 8 đến 100 mm, chiều dài cấu kiện đơn lên đến 18 m và trọng lượng 40 tấn.
Rủi ro chế tạo tập trung ở những vị trí nào?
Ở ba vị trí: các mối hàn góc, các vách ngăn bên trong và hiện tượng xoắn xuất hiện nếu trình tự hàn không được cân bằng.
Những tiêu chuẩn nào được áp dụng cho công tác hàn và kiểm tra?
Hàn tại xưởng theo GB 50661 hoặc AWS D1.1, với công tác kiểm tra theo cấp thực hiện EXC2 hoặc EXC3 của EN 1090-2.