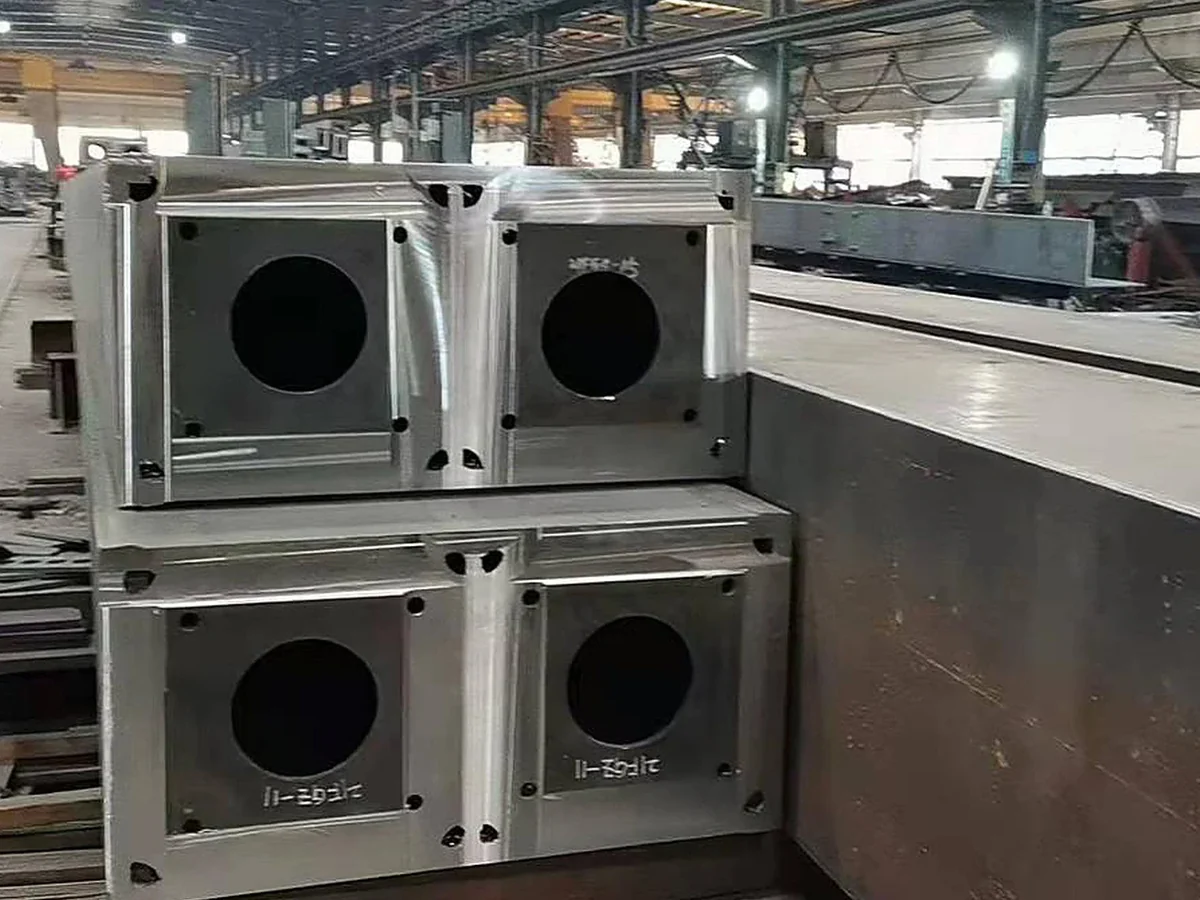
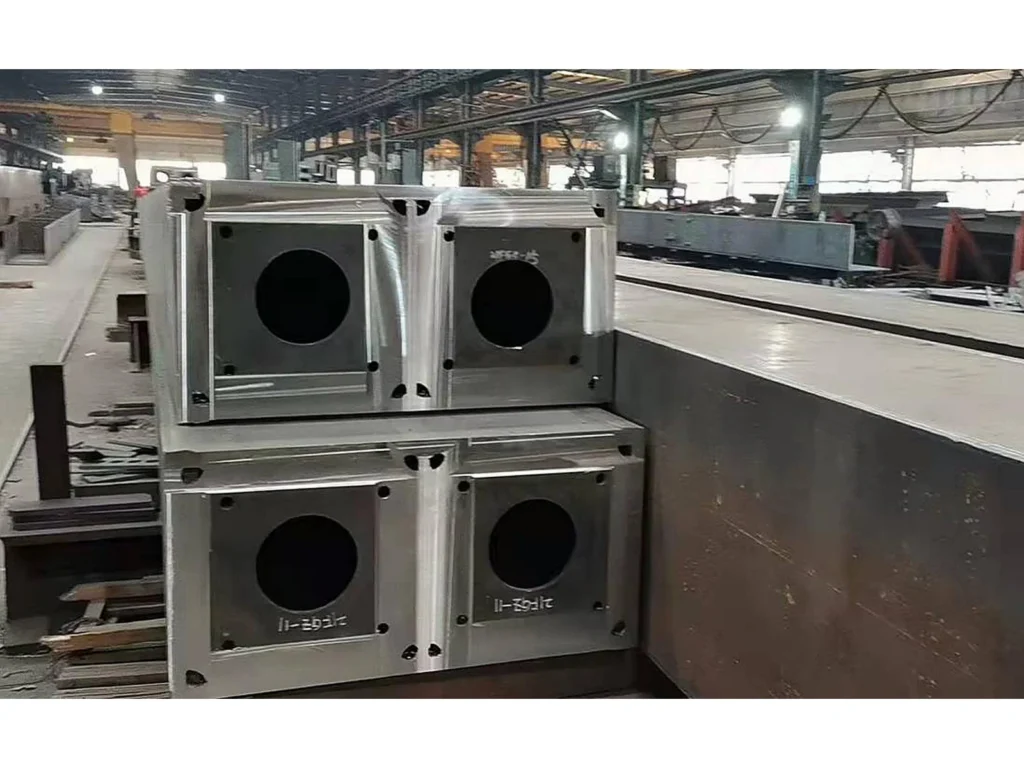
焊接箱形柱和箱形梁,符合 EN 1090-2 或 GB 50205 标准,截面尺寸为 300–1,500 毫米,板厚 8–100 毫米,单件长度可达 18 米,重量可达 40 吨。
当热轧型材尺寸不足、柱子需要作为建筑外露部分或设计需要双向相等刚度时,会选择焊接箱形截面。制造风险集中于三个方面:角焊缝、内部隔板,以及焊接顺序不平衡时产生的扭转变形。
我们制造截面 300 至 1,500 毫米、板厚 8 至 100 毫米的箱形柱,单件最长可达 18 米,重量达 40 吨,车间焊接符合 GB 50661 或 AWS D1.1,检验符合 EN 1090-2 执行等级 EXC2 或 EXC3。
主要规格
| 截面尺寸 b |
300 – 1,500 毫米 |
| 板厚 |
8 – 100 毫米 |
| 单件构件 |
长度18米,重量40吨 |
| 截面公差 |
b < 900 毫米:±3 毫米(1 级),±2 毫米(2 级);900 ≤ b < 1,800:±b/300,±b/450 |
| 扭转 |
L/700,且不小于 4 毫米且不大于 10 毫米(1 级);L/1000,3–8 毫米(2 级) |
| 长度公差 |
±(L/5000 + 2) 毫米(1 级);±(L/10000 + 2) 毫米(2 级);承载端面铣削时为 ±1 毫米 |
| 直线度 |
L/1000 |
| 焊接 |
GB 50661、AWS D1.1、EN ISO 3834-2;全穿透缝超声波检测符合 EN ISO 11666 / GB/T 11345 |
角缝焊接
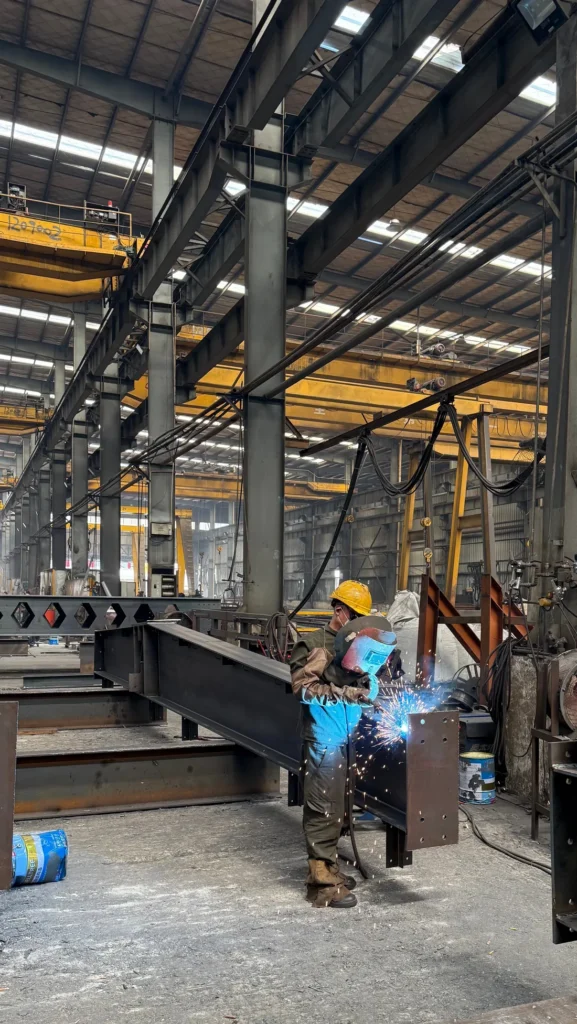
- 对于约 600 毫米以下的箱形截面,我们在装配好四块板后,使用埋弧自动焊门架焊接;焊接顺序对角进行,以平衡收缩变形。
- 对于较大箱形截面,焊工必须能达到焊根,因此根据应力等级,我们采用带背衬的部分穿透细节或双面焊接的全穿透细节。
- 内部隔板在闭合板之前焊接;闭合板采用受控焊接顺序焊接,并在平整的检测床上检查箱体扭转。
穿透厚度和层状撕裂
当隔板或加强筋焊接穿过板材厚度时,板材必须具有 Z 级品质。根据接头约束情况,我们指定 GB/T 5313 Z15 / Z25 / Z35(或 EN 10164),并在切割前记录板材的超声检测结果。
现场关键公差
接头面必须匹配。承载时端部铣削至 ±1 毫米,车间匹配钻孔连接板,确保连接闭合,无需现场扩孔。
中国项目遵循 GB 50205-2020;欧洲项目遵循 EN 1090-2 及合同中采纳的版次。
何时应选择焊接箱形截面而不是轧制截面?
当轧制截面尺寸不足、柱子必须在建筑设计中外露,或设计要求两个方向具有相同的刚度时。
你们可以加工哪些尺寸的箱形柱?
截面尺寸为 300 至 1,500 毫米,板厚为 8 至 100 毫米,单件长度最长可达 18 米,重量最高可达 40 吨。
制造风险主要集中在哪里?
主要集中在三个方面:角部焊缝、内部隔板,以及焊接顺序不平衡时产生的扭曲。
焊接和检验适用哪些标准?
工厂焊接遵循 GB 50661 或 AWS D1.1 标准,检验则按照 EN 1090-2 执行等级 EXC2 或 EXC3 进行。