Fabricante de estructuras de acero desde 2009 · 8 bases de fabricación en China

Productos
Categoría de Producto
Mantente en Contacto con Nosotros
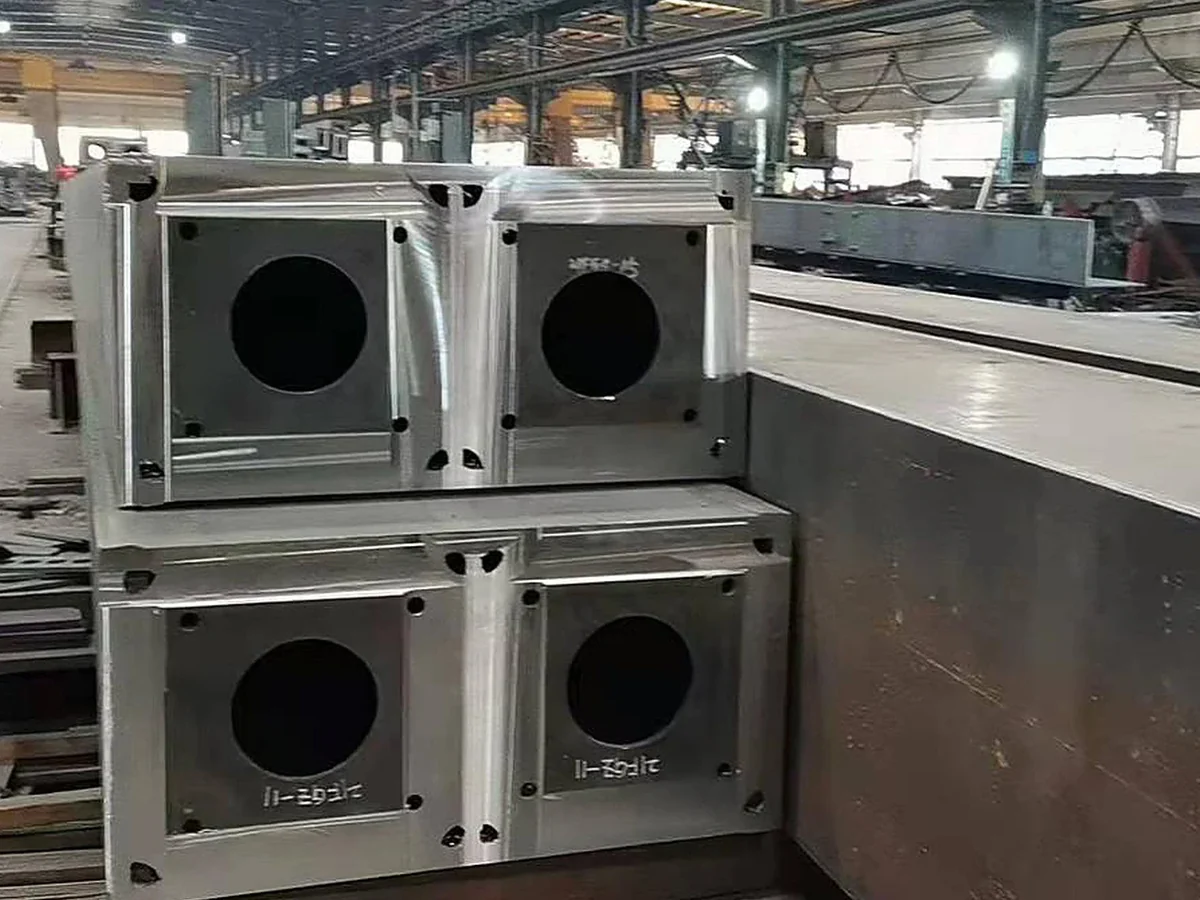
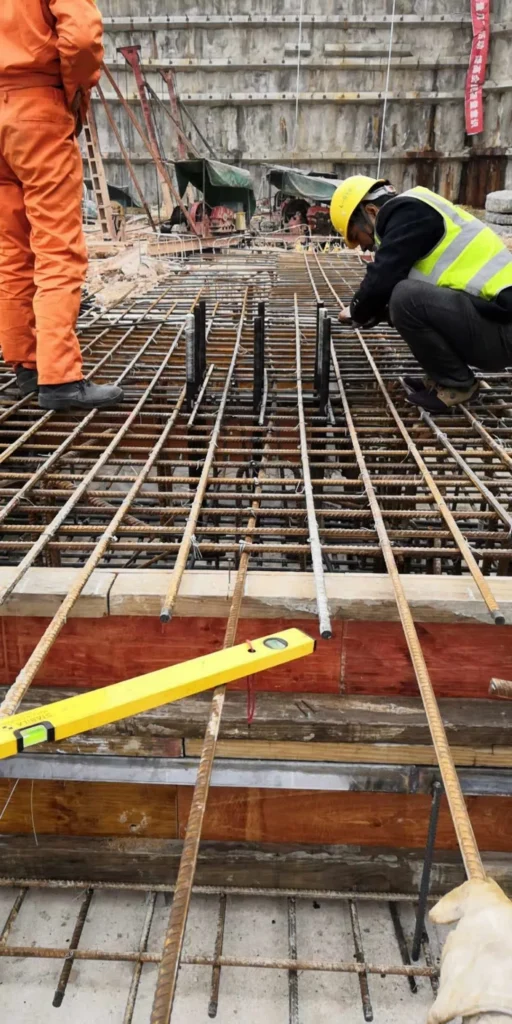
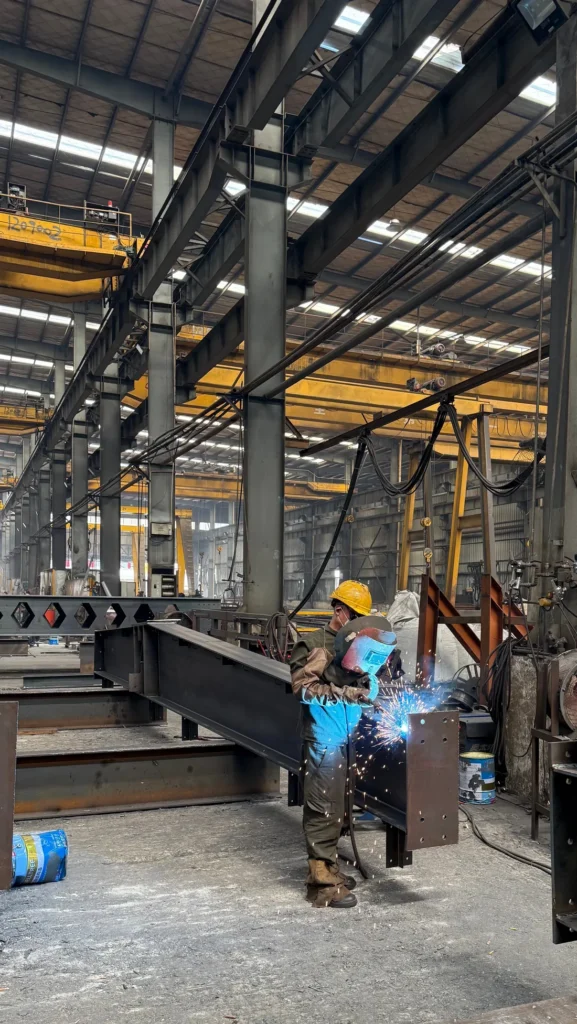
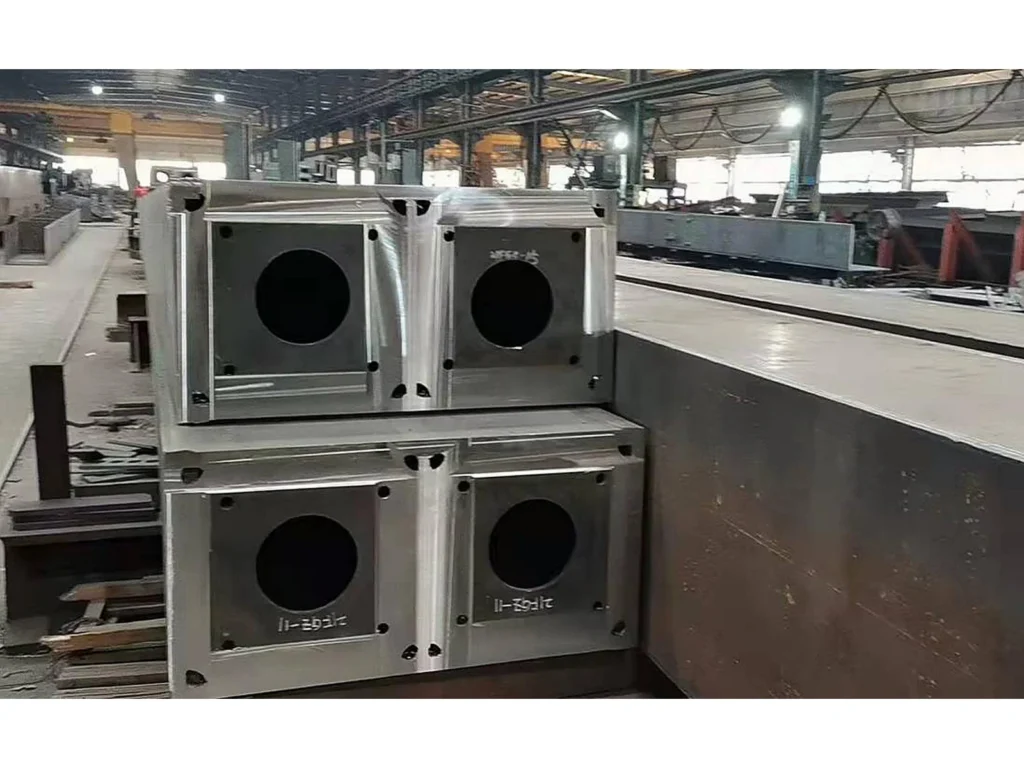
Columna cajón soldada y viga cajón
Columnas cajón soldadas de gran espesor y vigas cajón para proyectos de edificios de gran altura, puentes e instalaciones industriales. Fabricamos según sus planos de taller y proporcionamos registros de inspección completos para cada pieza.
Columnas de caja soldadas y vigas de caja según EN 1090-2 o GB 50205, sección de 300–1,500 mm, placa de 8–100 mm, hasta 18 m y 40 t por pieza.
Se elige una sección de caja soldada cuando una sección laminada no es lo suficientemente grande, cuando la columna debe ser expuesta arquitectónicamente, o cuando el diseño necesita rigidez igual en ambas direcciones. El riesgo de fabricación se concentra en tres lugares: las soldaduras de las esquinas, los diafragmas internos y la torsión que aparece si la secuencia de soldadura no está equilibrada.
Fabricamos columnas de caja de 300 a 1,500 mm, placa de 8 a 100 mm, piezas individuales de hasta 18 m de longitud y 40 t, con soldadura en taller según GB 50661 o AWS D1.1 e inspección conforme a la norma EN 1090-2 clase de ejecución EXC2 o EXC3.
Especificaciones Clave
| Tamaño de la sección b | 300 – 1,500 mm |
| Espesor de placa | 8 – 100 mm |
| Pieza única | Longitud 18 m, peso 40 t |
| Tolerancia de la sección | b < 900 mm: ±3 mm (clase 1), ±2 mm (clase 2); 900 ≤ b < 1,800: ±b/300, ±b/450 |
| Torsión | L/700, no menos de 4 mm y no más de 10 mm (clase 1); L/1000, 3–8 mm (clase 2) |
| Tolerancia de longitud | ±(L/5000 + 2) mm (clase 1); ±(L/10000 + 2) mm (clase 2); ±1 mm donde los extremos están fresados para apoyo |
| Rectitud | L/1000 |
| Soldadura | GB 50661, AWS D1.1, EN ISO 3834-2; UT en costuras de penetración total conforme a EN ISO 11666 / GB/T 11345 |
Soldadura de las costuras de las esquinas
- Para secciones de caja de hasta aproximadamente 600 mm soldamos con un pórtico de arco sumergido después de montar las cuatro placas en una plantilla; la secuencia es diagonal para que el encogimiento esté equilibrado.
- Para cajas más grandes el soldador debe alcanzar la raíz, por lo que usamos un detalle de penetración parcial con tira de respaldo o un detalle de penetración total soldado desde ambos lados, dependiendo de la categoría de carga.
- Los diafragmas internos se sueldan antes de colocar la placa de cierre; la placa de cierre luego se suelda con una secuencia controlada y la caja se verifica en plano para torsión.
En espesor y desgarro laminar
Cuando un diafragma o un rigidizador se suelda cruzando el espesor de la placa, esta debe tener calidad Z. Especificamos GB/T 5313 Z15 / Z25 / Z35 (o EN 10164) según la restricción de junta, y registramos el resultado UT de la placa antes del corte.
Tolerancias importantes en obra
Las caras de empalme deben coincidir. Fresamos los extremos de apoyo a ±1 mm donde la columna transfiere carga mediante apoyo, y perforamos las placas de empalme a máquina en taller para que la conexión cierre sin necesidad de avellanado en obra.
Los proyectos chinos siguen GB 50205-2020; los europeos siguen EN 1090-2 y la edición adoptada en el contrato.
| Vanada | Sección 300 – 1,500 mm |
| Altura del alero | Longitud hasta 18 m |
| Estructura | Otro |
| Material principal | Placa Q355B / Q390B / Q460C de 8 – 100 mm, Z15–Z35 en espesor en uniones en T |
| Aplicación | Columna de gran altura, columna SRC, pilar de puente, columna industrial pesada |
¿Cuándo se elige una sección de cajón soldada en lugar de una sección laminada?
Cuando una sección laminada no tiene el tamaño suficiente, cuando la columna debe quedar arquitectónicamente expuesta o cuando el diseño requiere la misma rigidez en ambas direcciones.
¿Qué tamaños de columnas de cajón pueden fabricar?
Tamaños de sección de 300 a 1.500 mm, espesores de placa de 8 a 100 mm, piezas individuales de hasta 18 m de longitud y 40 t.
¿Dónde se concentra el riesgo de fabricación?
En tres puntos: las soldaduras de las esquinas, los diafragmas internos y la torsión que aparece si la secuencia de soldadura no está equilibrada.
¿Qué normas se aplican a la soldadura y la inspección?
Soldadura en taller conforme a GB 50661 o AWS D1.1, con inspección según la clase de ejecución EXC2 o EXC3 de EN 1090-2.