Vách ngăn bên trong ESWTấm dày Q355GJ · Q420GJC100% UT trên mối hàn CJP
Cột hộp hàn tùy chỉnh, cột ống & dầm hộp nặng
Cột hộp nặng, dầm hộp và cột ống cán cho khung cao tầng, chuyển vị và chống động đất. Vách ngăn bên trong hàn bằng phương pháp điện trượt, mỗi mối hàn xuyên suốt được kiểm tra siêu âm, các chi tiết dài tới 24 m và nặng 60 tấn.
1.800 × 1.800 mmKích thước hộp tối đa
12–100 mmĐộ dày tấm
Φ400–3.000 mmCột ống
24 m / 60 tMảnh đơn tối đa
01Định nghĩa kỹ thuật
Tiết diện kín cho tải trọng trục nặng, uốn hai trục và xoắn
Cột hộp hàn là bốn tấm được hàn thành tiết diện kín. So với cột H cùng trọng lượng, nó có độ cứng tương đương về cả hai trục, độ cứng xoắn cao và không có trục yếu để chống đỡ. Điều này khiến nó trở thành cột mặc định cho lõi cao tầng, khung chịu moment ở vùng động đất và cột kiến trúc lộ ra ngoài.
Phần khó là bên trong. Vách ngăn ở mức dầm phải được hàn vào cả bốn tấm vỏ sau khi hộp được đóng kín. Chúng tôi hàn bằng phương pháp điện trượt từ bên ngoài hộp, sau đó kiểm tra từng mối nối bằng siêu âm. Đối với cột đổ bê tông bên trong, chúng tôi thêm lỗ đổ đầy, lỗ thông hơi và bu lông cắt vào bản vẽ.
Cột được cắt theo chiều dài vận chuyển ngay từ đầu. Chiều cao nối, móc lắp dựng và kết nối tạm thời được thiết lập trong mô hình Tekla và thống nhất với nhà lắp dựng trước khi đặt tấm.
- Cột hộp, dầm hộp, cột ống và cột thuôn
- Chi tiết cột đổ bê tông (CFT/CFST) được bao gồm
- Vị trí nối thiết kế cho 40HQ hoặc hàng rời
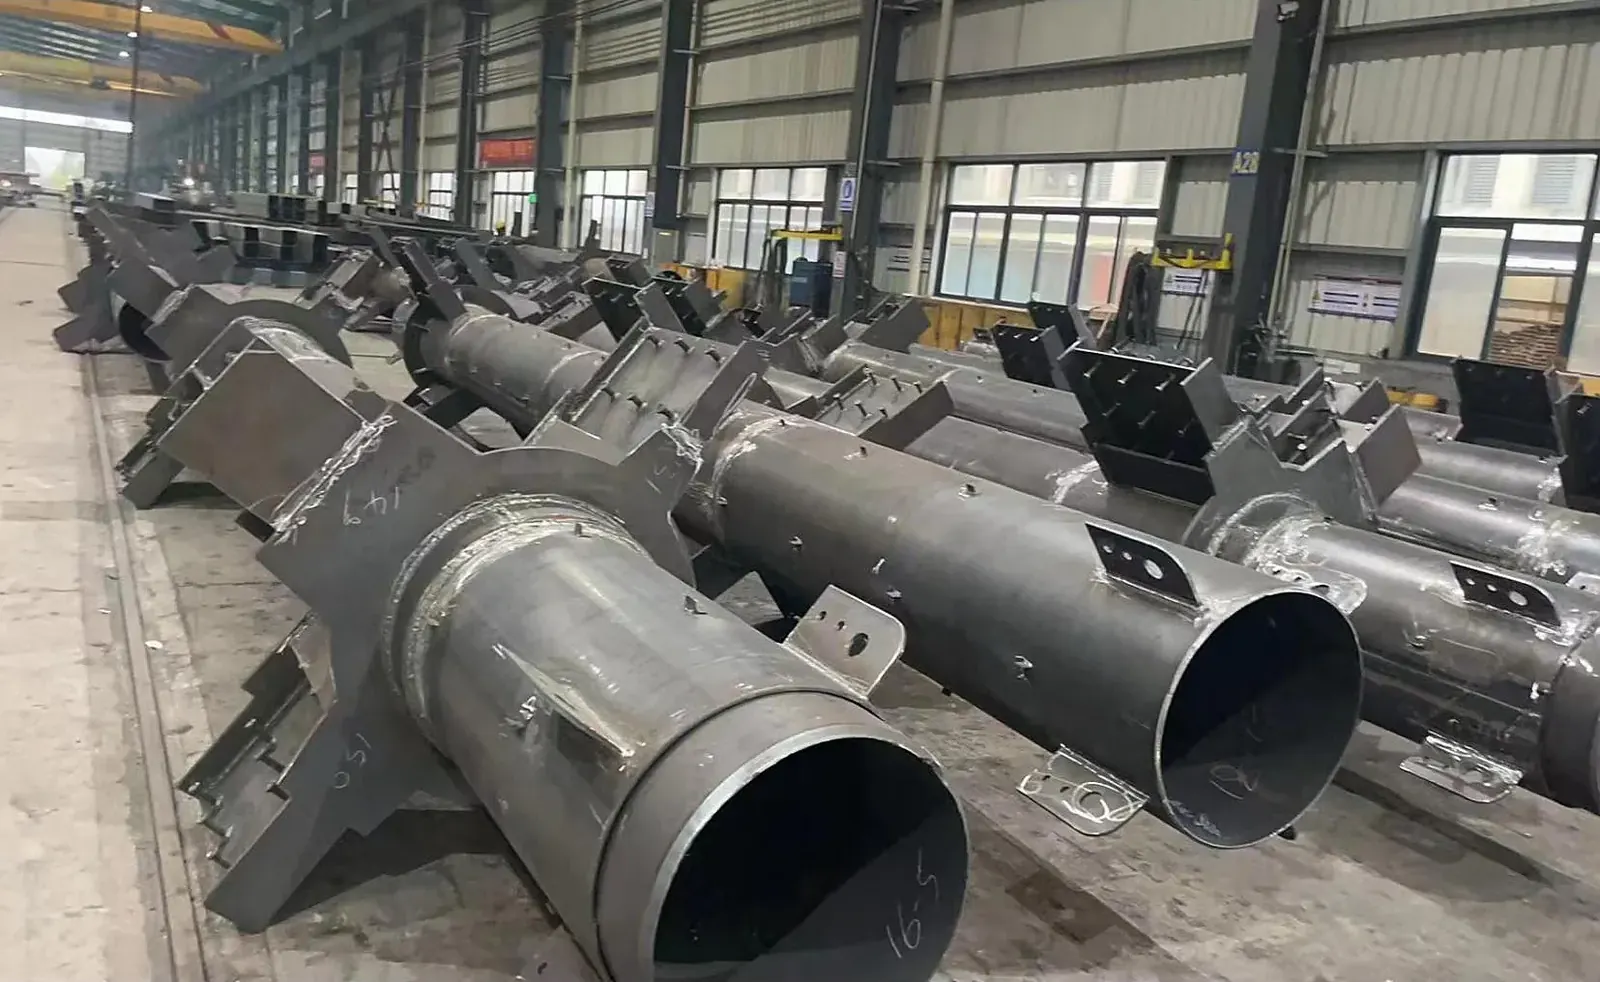
Cột ống cán trước khi phủ lớp bảo vệ
02Loại tiết diện
Bốn biến thể cột hộp và ống
Chọn một biến thể để xem cách chế tạo và ứng dụng của nó.
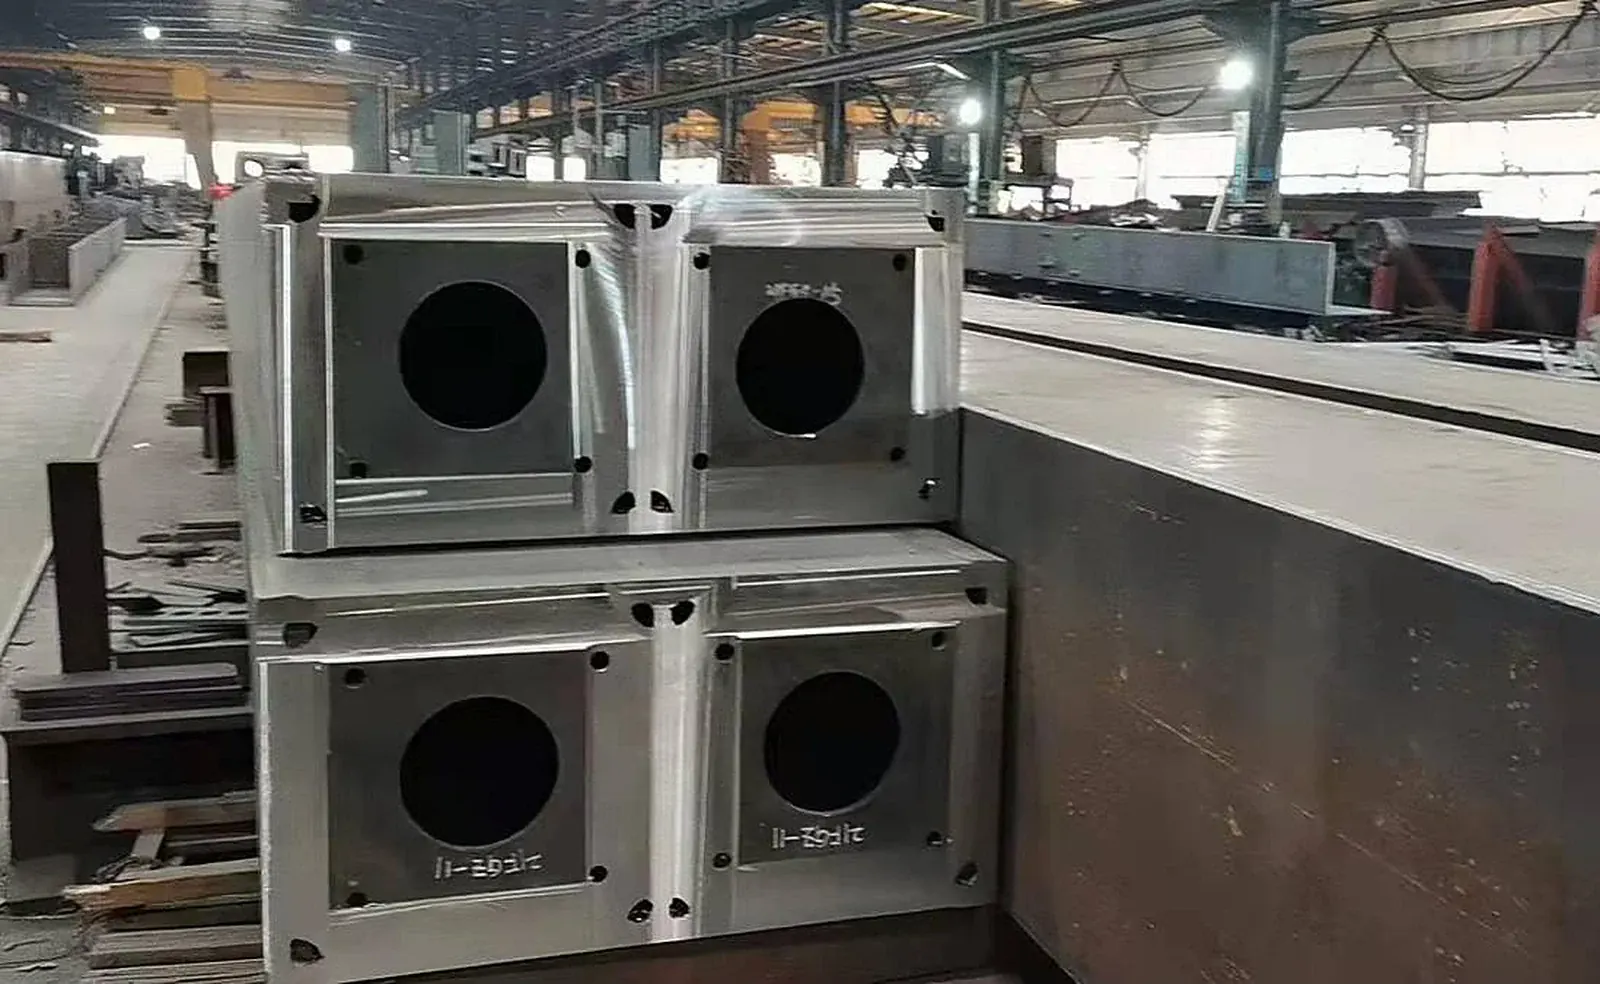
Cột hộp bốn tấm, 300 đến 1.800 mm
Bốn tấm được vát mép, lắp tạm trên giá đỡ và hàn bằng phương pháp hàn hồ quang dưới lớp thuốc hai dây tại các góc. Vách ngăn bên trong ở mức dầm được hàn vào tấm vỏ bằng hàn điện trượt (ESW), có thể tiếp cận các mối nối mà thợ hàn không thể. Mối hàn góc là xuyên suốt hoặc một phần theo yêu cầu kỹ sư.
- Hình vuông hoặc chữ nhật, kích thước không đổi hoặc bậc thang
- Tấm 12–100 mm
- Phiên bản đổ bê tông (CFT) có lỗ đổ đầy và lỗ thông hơi
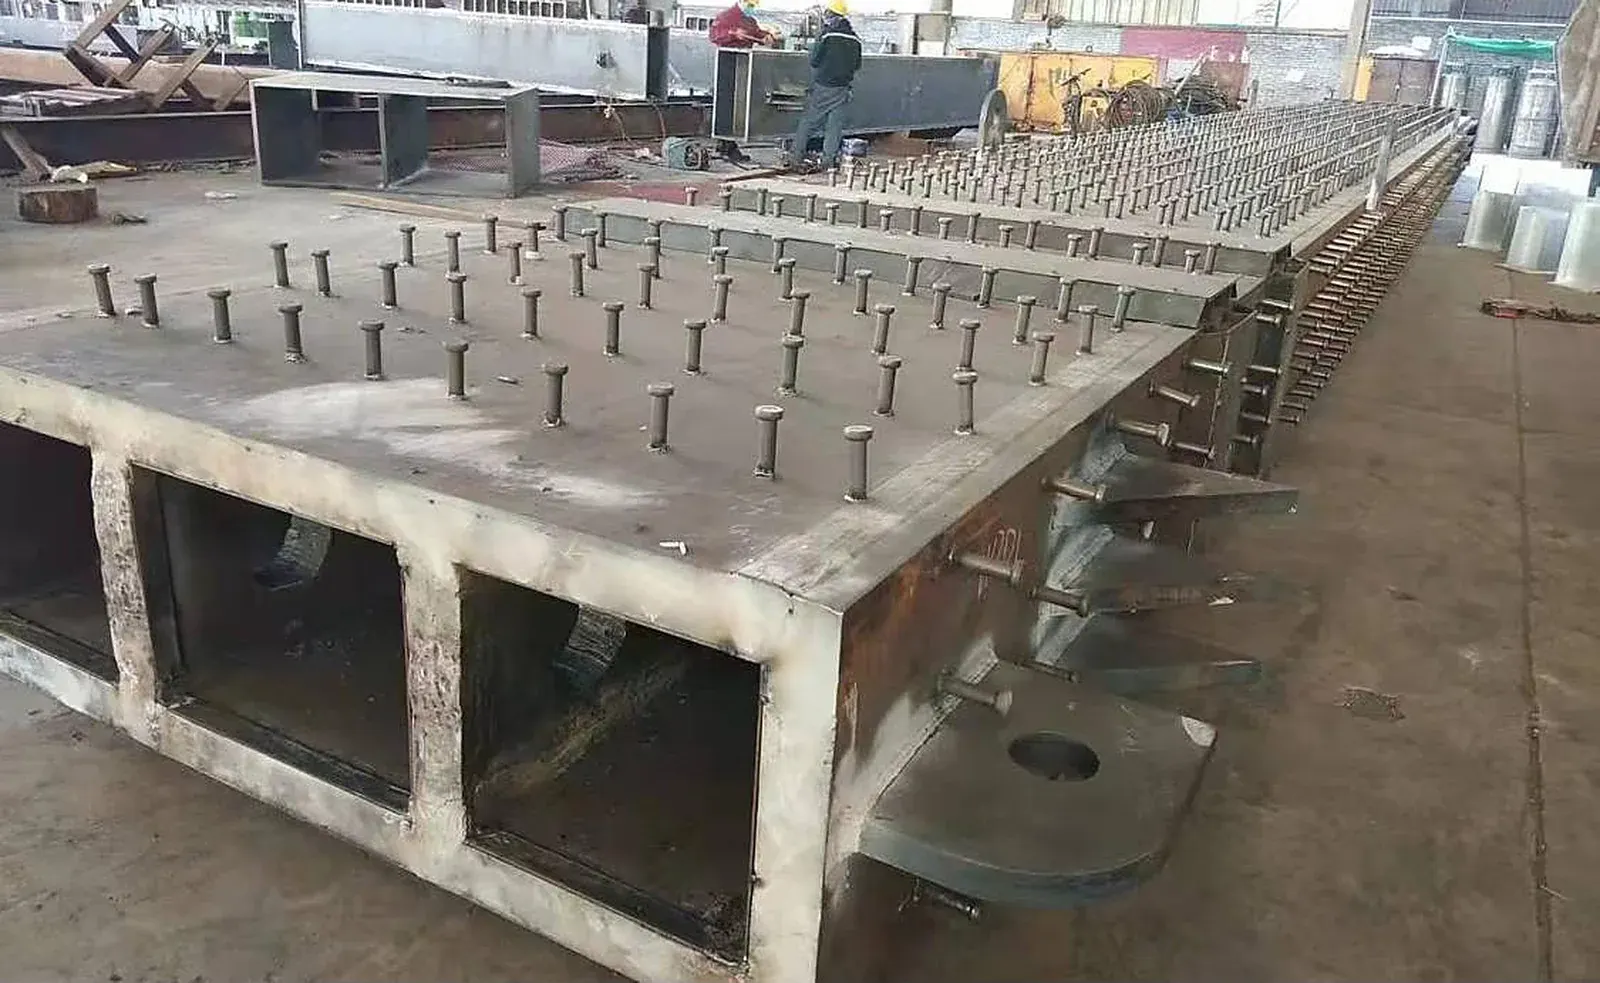
Tiết diện kín cho xoắn và nhịp dài
Dầm hộp chịu xoắn và uốn hai trục tốt hơn nhiều so với tiết diện H mở. Chúng tôi sản xuất dầm chuyển vị, dầm kiến trúc lộ ra ngoài và dầm hộp cầu với các thanh gia cường dọc và bu lông cắt cho sàn composite.
- Nhịp dài tới 24 m mỗi chi tiết, dài hơn với nối tại công trường
- Các bulông cắt lực được hàn tại xưởng
- Độ võng trước được cắt vào tấm bụng
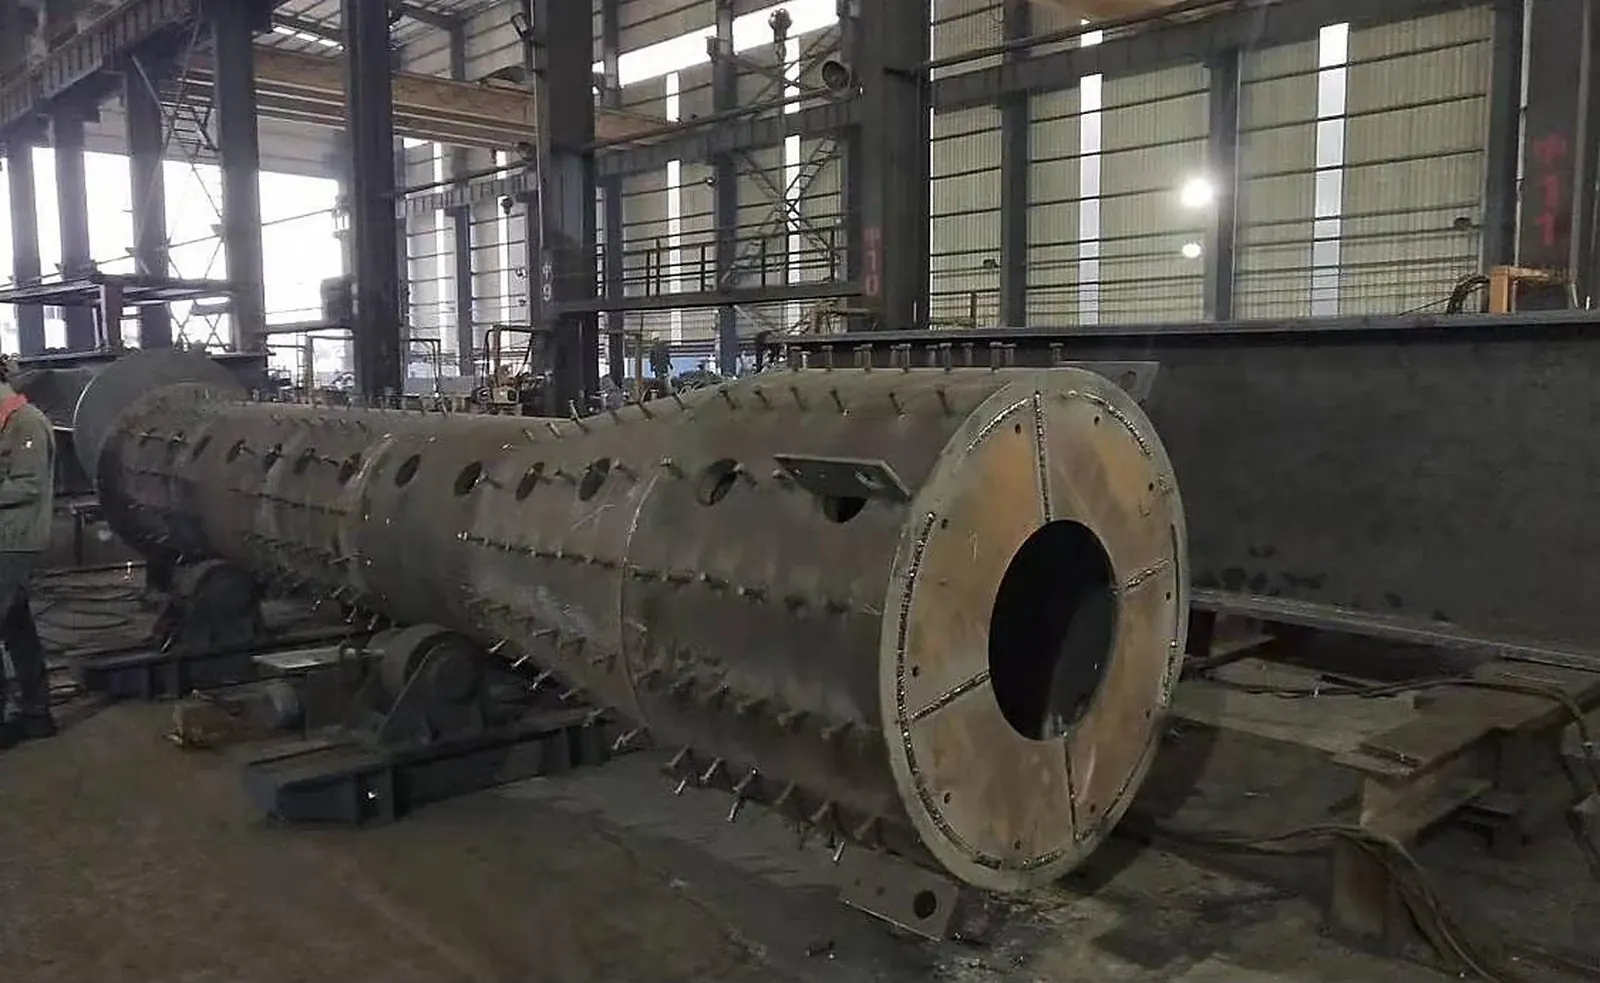
Cột tròn Φ400–3.000 mm
Tấm được uốn cong trước, cuộn và hàn mối nối, sau đó nối theo chu vi để tạo chiều dài. Cột ống phù hợp với tải trọng trục cao, cột tiếp xúc và khung ống thép đổ bê tông (CFST). Độ oval và độ thẳng được đo trên mỗi ống.
- Độ dày thành 8–80 mm
- Mối hàn dọc và chu vi 100% UT
- Kết nối qua vách ngăn hoặc dầm vòng ngoài
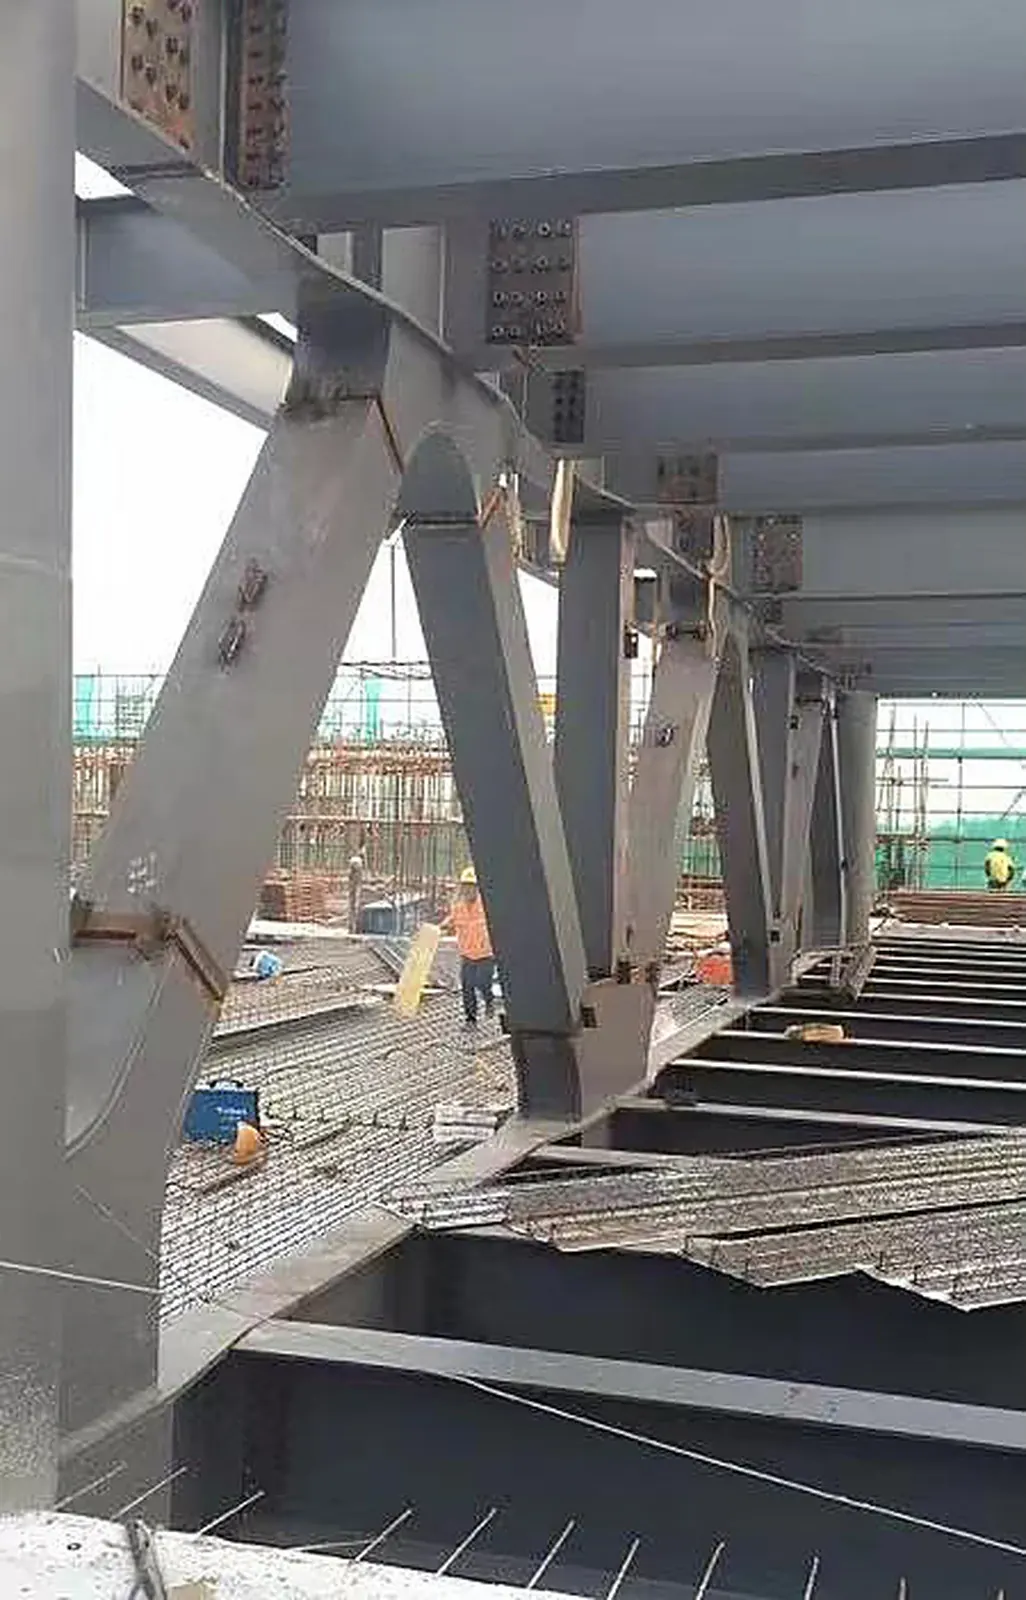
Thay đổi tiết diện cho hình dạng và tải trọng
Cột ống thuôn và cột hộp nghiêng theo kiến trúc trong khi giữ đường dẫn tải trọng. Tấm được mở ra từ mô hình 3D, cắt CNC và cuộn thành các đoạn, sau đó thử lắp.
- Ống hình nón với độ thuôn không đổi hoặc biến đổi
- Cột nghiêng với các điểm khảo sát công việc
- Mối nối đoạn được đặt theo chiều dài vận chuyển
03Giới hạn kích thước và gia công
Giới hạn thành phần hộp và ống
Giá trị điển hình cho thành phần hộp và ống hàn. Độ dung sai chặt hơn có thể được cung cấp theo yêu cầu.
| Hạng mục | Giới hạn | Ghi chú |
|---|---|---|
| Tiết diện cột / dầm hộp | 300 × 300 đến 1.800 × 1.800 mm | Tiết diện chữ nhật với bất kỳ tỷ lệ khía cạnh nào trong phạm vi |
| Độ dày tấm | 12–100 mm | Q355GJ / Q420GJC trên 40 mm với kiểm tra theo hướng Z |
| Đường kính cột ống | Φ400–3.000 mm | Độ dày thành 8–80 mm; D/t được kiểm tra theo giới hạn cuộn |
| Chiều dài một mảnh | ≤ 24 m | 11,8 m cho container 40HQ |
| Trọng lượng một mảnh | ≤ 60 t | Cột nặng hơn được chia tại các mối nối |
| Dung sai chiều dài | ±3 mm | Theo GB 50205 / AWS D1.1, chặt hơn theo yêu cầu |
| Dung sai kích thước tiết diện | ±2 mm | Độ vuông góc của mặt cắt ngang trong vòng 3 mm |
| Độ thẳng | L/1.500, tối đa 5 mm | Đo trên giường lắp ráp |
| Hàn vách ngăn | ESW, 100% UT | Lỗ truy cập tránh được bằng ESW từ bên ngoài hộp |
Dung sai theo GB 50205, AWS D1.1 hoặc EN 1090-2 như được chỉ định trên bản vẽ.
Giới hạn nhà máy áp dụng
| Hạng mục | Năng lực |
|---|---|
| Cột và dầm hộp hàn | 300 × 300 đến 1.800 × 1.800 mm; tấm 12–100 mm (cột mega đa khoang theo đoạn vượt quá 3.000 mm) |
| Cột ống cán | Φ400–3.000 mm; thành 8–80 mm; ống thuôn có sẵn |
| Các loại thép | Q235B–Q460, Q355GJ, Q420GJC; ASTM A36 / A572 Gr.50 / A992; EN S235–S355J2 / NH |
| Quy trình hàn | Hàn SAW, GMAW (CO₂), hàn điện trượt (ESW), hàn robot |
| Kiểm tra | 100% UT trên tất cả các mối hàn thâm nhập đầy đủ; MT/PT theo AWS D1.1 / GB 50205; EN 10204 3.1 MTC |
| Thời gian dẫn | 25–40 ngày (thành viên tiêu chuẩn) / 40–60 ngày (thành viên phức tạp) sau khi phê duyệt bản vẽ xưởng |
Giá trị điển hình. Giới hạn cuối cùng được xác nhận theo dự án trong báo giá của chúng tôi.
Giới hạn nhà máy đầy đủ cho mọi nhóm thành viên có trong năng lực.
04Vật liệu & hàn
Các loại tấm dày và hàn được chứng nhận
Hầu hết các cột hộp được chỉ định theo Q355B (S355JR / A572 Gr.50). Các cột cho khung cao tầng với bản thép dày trên 40 mm sử dụng Q355GJ hoặc Q420GJC, được sản xuất cho kết cấu xây dựng với tỷ lệ năng suất trên độ bền kéo thấp và độ dẻo xuyên suốt Z15–Z35. Bản thép được kiểm tra siêu âm để phát hiện lớp trước khi cắt.
Hàn được chứng nhận theo WPS/PQR theo AWS D1.1 hoặc ISO 15614. Các mối nối bản thép dày được làm nóng trước, nhiệt độ giữa các lần hàn được ghi lại, và các mối hàn góc nặng được làm nóng sau để loại bỏ hydro.
| Mối nối | Quy trình | Kiểm tra |
|---|---|---|
| Mối nối góc | Hàn SAW hai dây | UT 100% (vùng CJP) |
| Vách ngăn bên trong | ESW | UT 100% |
| Mối nối dài / vòng ống | SAW | UT 100% |
| Giá đỡ dầm, thanh giằng | GMAW (CO₂) | UT / MT |
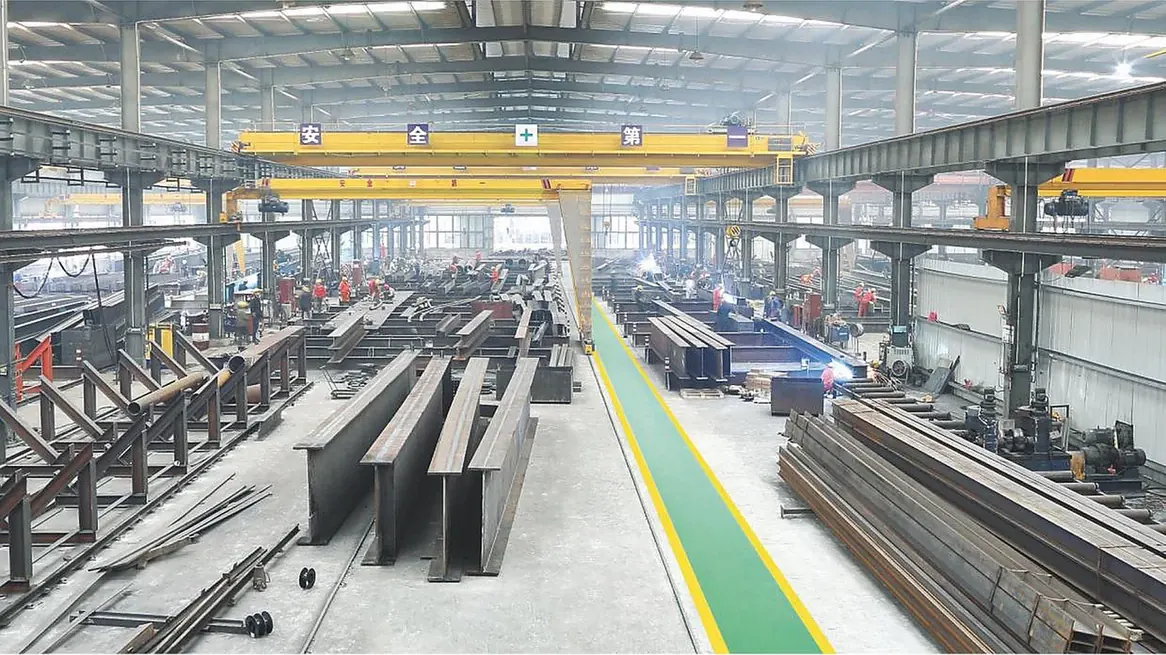
Lắp ráp cột hộp và dây chuyền hàn SAW
05Kiểm soát chất lượng
Kiểm tra trên mỗi cột
Hồ sơ kiểm tra được lưu theo mã từng chi tiết và phát hành cùng với tài liệu vận chuyển.
Kiểm tra siêu âm bản thép trước khi cắt
Quét phát hiện lớp trên bản thép dày để phát hiện khuyết tật trước khi hàn, không phải sau khi hàn.
100% UT trên mối hàn CJP
Mỗi mối hàn góc và vách ngăn xuyên suốt được kiểm tra và ghi lại theo mã chi tiết.
Báo cáo kích thước
Chiều dài, tiết diện, xoắn và vị trí giá đỡ được đo và ký theo từng cột.
Tài liệu có thể truy xuất nguồn gốc
Số hiệu nhiệt được chuyển sang từng chi tiết. MTC theo EN 10204 3.1 được gửi kèm với thép.
Dịch vụ liên quan
Mô hình Tekla, thiết kế kết nối, bản vẽ xưởng, file NC và bảng kê vật liệu chính xác trọng lượng.
Phun cát Sa2.5, hệ thống epoxy giàu kẽm, mạ kẽm nhúng nóng và phủ chống cháy.
UT 100% trên mối hàn CJP, báo cáo kích thước, MTC 3.1, đóng gói và logistics cảng.
06Ứng dụng
Nơi sử dụng họ thành viên này
Hệ thống xây dựng nơi họ thành viên này thực hiện phần lớn công việc.
07Dự án tham khảo
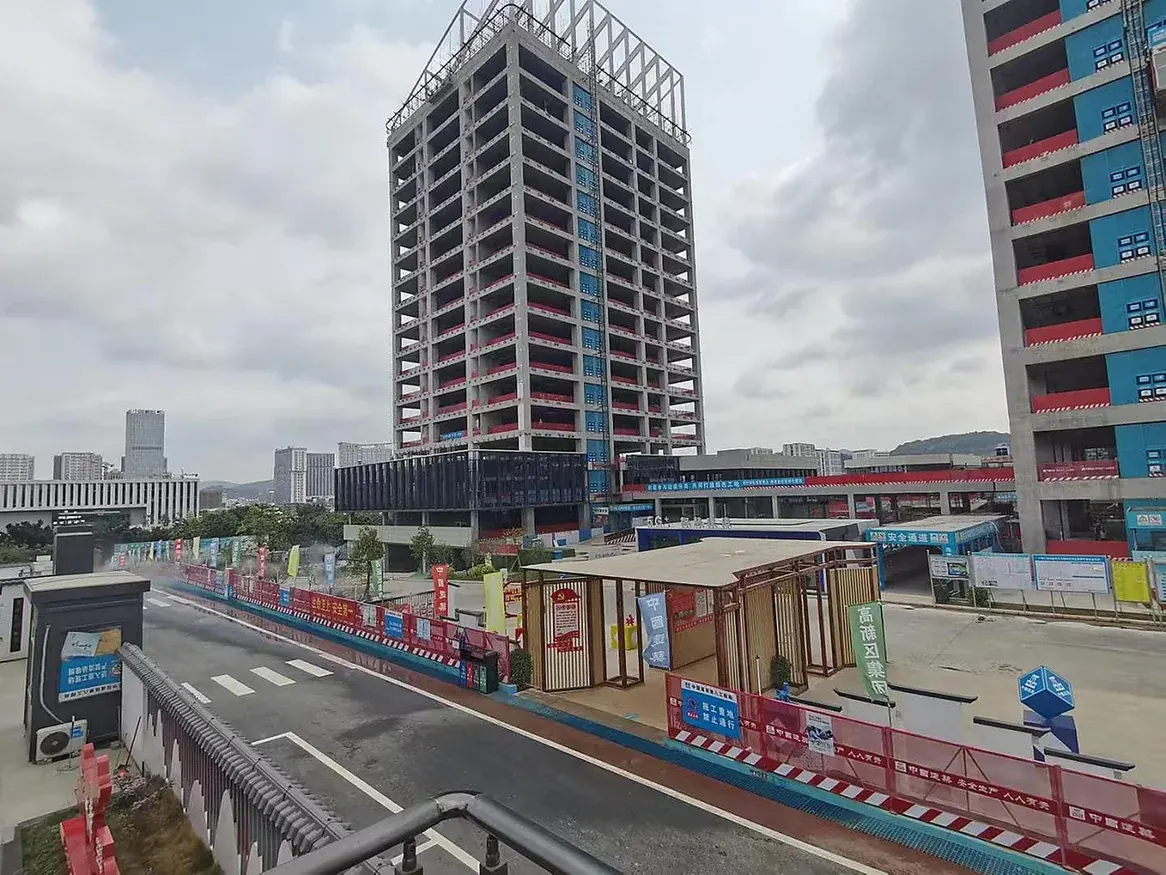
Trụ sở CGN, Thâm Quyến
Cho Trụ sở CGN, chúng tôi đã chế tạo 18.472 tấn thép kết cấu, bao gồm cột hộp nặng và cột mega đa khoang cho khung tháp. Các cột được chia tại các mối nối tầng, mỗi đoạn được thử lắp và khảo sát trước khi vận chuyển.
Các quy trình bản thép dày tương tự được sử dụng cho tháp Zengcheng New World, một tòa nhà siêu cao 241 m được xây dựng với khoảng 7.000 tấn bản thép Q420GJC.
Các thành viên liên quan
08Câu hỏi thường gặp
Các câu hỏi về cột hộp
Gửi bản vẽ của bạn và các kỹ sư của chúng tôi sẽ trả lời trong vòng 24 giờ.
Các màng ngăn bên trong được hàn như thế nào bên trong một hộp kín?
Bằng hàn điện tráng (ESW) từ bên ngoài hộp sau khi tấm thứ tư được đóng lại. Nó tạo ra mối nối xuyên toàn bộ mà không cần lỗ truy cập, và mỗi mối nối ESW đều được kiểm tra bằng UT.
Bạn có thể làm cột hộp lớn nhất là bao nhiêu?
Tiết diện lên đến 1.800 × 1.800 mm với bản thép dày đến 100 mm, chi tiết đơn dài đến 24 m và nặng 60 tấn. Các cột mega đa khoang lớn hơn được làm theo từng đoạn; xem phần nút phức tạp trang.
Cột hộp hay cột chữ H: cái nào kinh tế hơn?
Cột H rẻ hơn theo tấn và nhanh hơn để chế tạo. Cột hộp ưu thế khi tải trọng tác động theo cả hai hướng, khi xoắn quan trọng hoặc khi cột bị phơi nhiễm. Hướng dẫn của chúng tôi Dầm H so với dầm I so với cột hộp so sánh chúng.
Bạn có cung cấp cột ống thép đổ đầy bê tông không?
Vâng. Chúng tôi chế tạo vỏ thép với các lỗ đổ đầy, lỗ thông hơi, bulông và vách ngăn; bê tông được đổ tại công trường bởi nhà thầu chính.
Bạn sử dụng loại thép nào cho tấm dày?
Trên 40 mm, chúng tôi khuyên dùng Q355GJ hoặc Q420GJC với kiểm tra hướng Z để chống rách lớp. Các cấp tương đương EN hoặc ASTM có thể được cung cấp nếu được chỉ định.
Quá trình sản xuất mất bao lâu?
Các cột hộp tiêu chuẩn và ống tiêu chuẩn mất từ 25–40 ngày sau khi phê duyệt bản vẽ thi công. Các cột có nhiều vách ngăn hoặc đoạn thuôn mất từ 40–60 ngày.
Gửi bản vẽ của bạn. Nhận báo giá BOM và FOB trong 24 giờ.
DWG, IFC, Tekla hoặc PDF. Đánh giá kỹ thuật bởi đội ngũ Tekla của chúng tôi, từ 50 tấn hoặc 2.000 m².