Diafragmas internos ESWPlaca gruesa Q355GJ · Q420GJC100% UT en soldaduras CJP
Columnas de caja soldadas a medida, columnas tubulares y vigas de caja pesadas
Columnas de caja pesadas, vigas de caja y columnas tubulares laminadas para edificios altos, marcos de transferencia y sísmicos. Diafragmas internos soldados por electrogas, cada soldadura de penetración total probada por ultrasonidos, piezas de hasta 24 m y 60 t.
1,800 × 1,800 mmSección máxima de caja
12–100 mmEspesor de placa
Φ400–3,000 mmColumnas tubulares
24 m / 60 tPieza única máxima
01Definición de ingeniería
Secciones cerradas para carga axial pesada, flexión biaxial y torsión
Una columna de caja soldada es cuatro placas soldadas formando una sección cerrada. Comparada con una columna H del mismo peso, tiene rigidez igual en ambos ejes, alta rigidez torsional y no tiene eje débil para arriostrar. Esto la convierte en la columna predeterminada para núcleos de edificios altos, marcos de momento en zonas sísmicas y columnas arquitectónicas expuestas.
La parte difícil está en el interior. Los diafragmas a nivel de viga deben soldarse a las cuatro placas exteriores después de cerrar la caja. Los soldamos por electrogas desde fuera de la caja y luego probamos cada junta por ultrasonidos. Para columnas rellenas de concreto añadimos orificios de llenado, de ventilación y pernos de corte en los planos.
Las columnas se cortan a longitud de transporte desde el inicio. Las alturas de empalme, orejetas de montaje y conexiones temporales se establecen en el modelo Tekla y se acuerdan con su montador antes de pedir la placa.
- Columnas de caja, vigas de caja, columnas tubulares y cónicas
- Detalles de columnas rellenas de concreto (CFT/CFST) incluidos
- Posiciones de empalme diseñadas para 40HQ o carga fraccionada
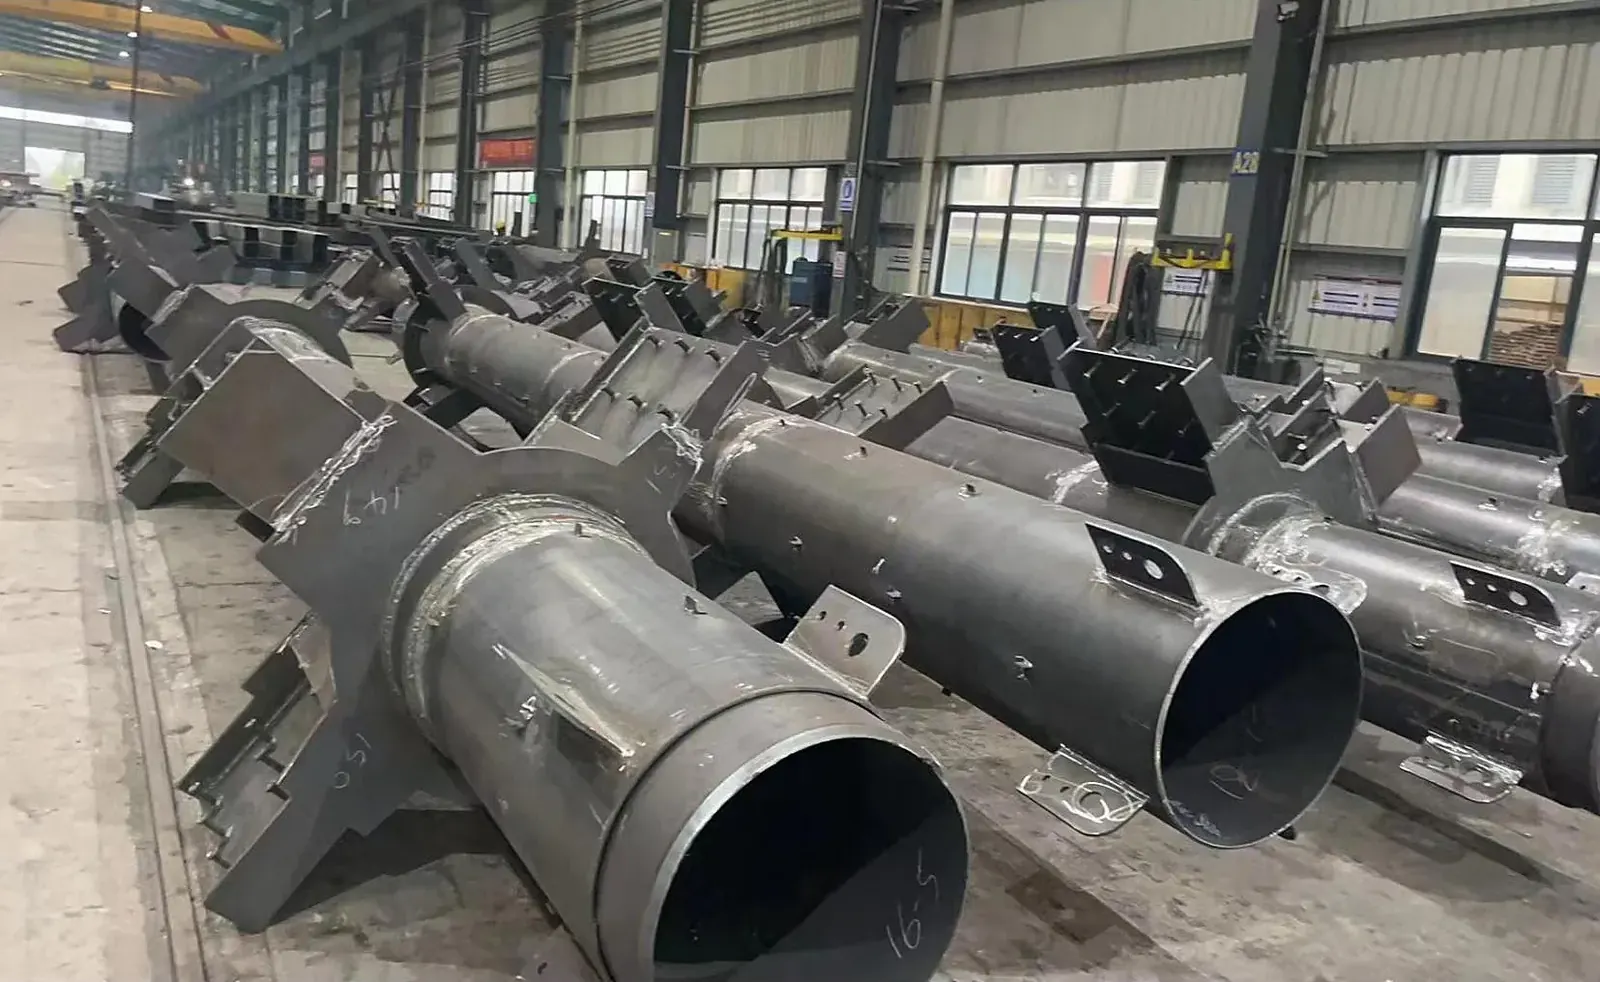
Columnas tubulares laminadas antes del recubrimiento
02Tipos de sección
Cuatro variantes de caja y tubo
Seleccione una variante para ver cómo se fabrica y dónde se usa.
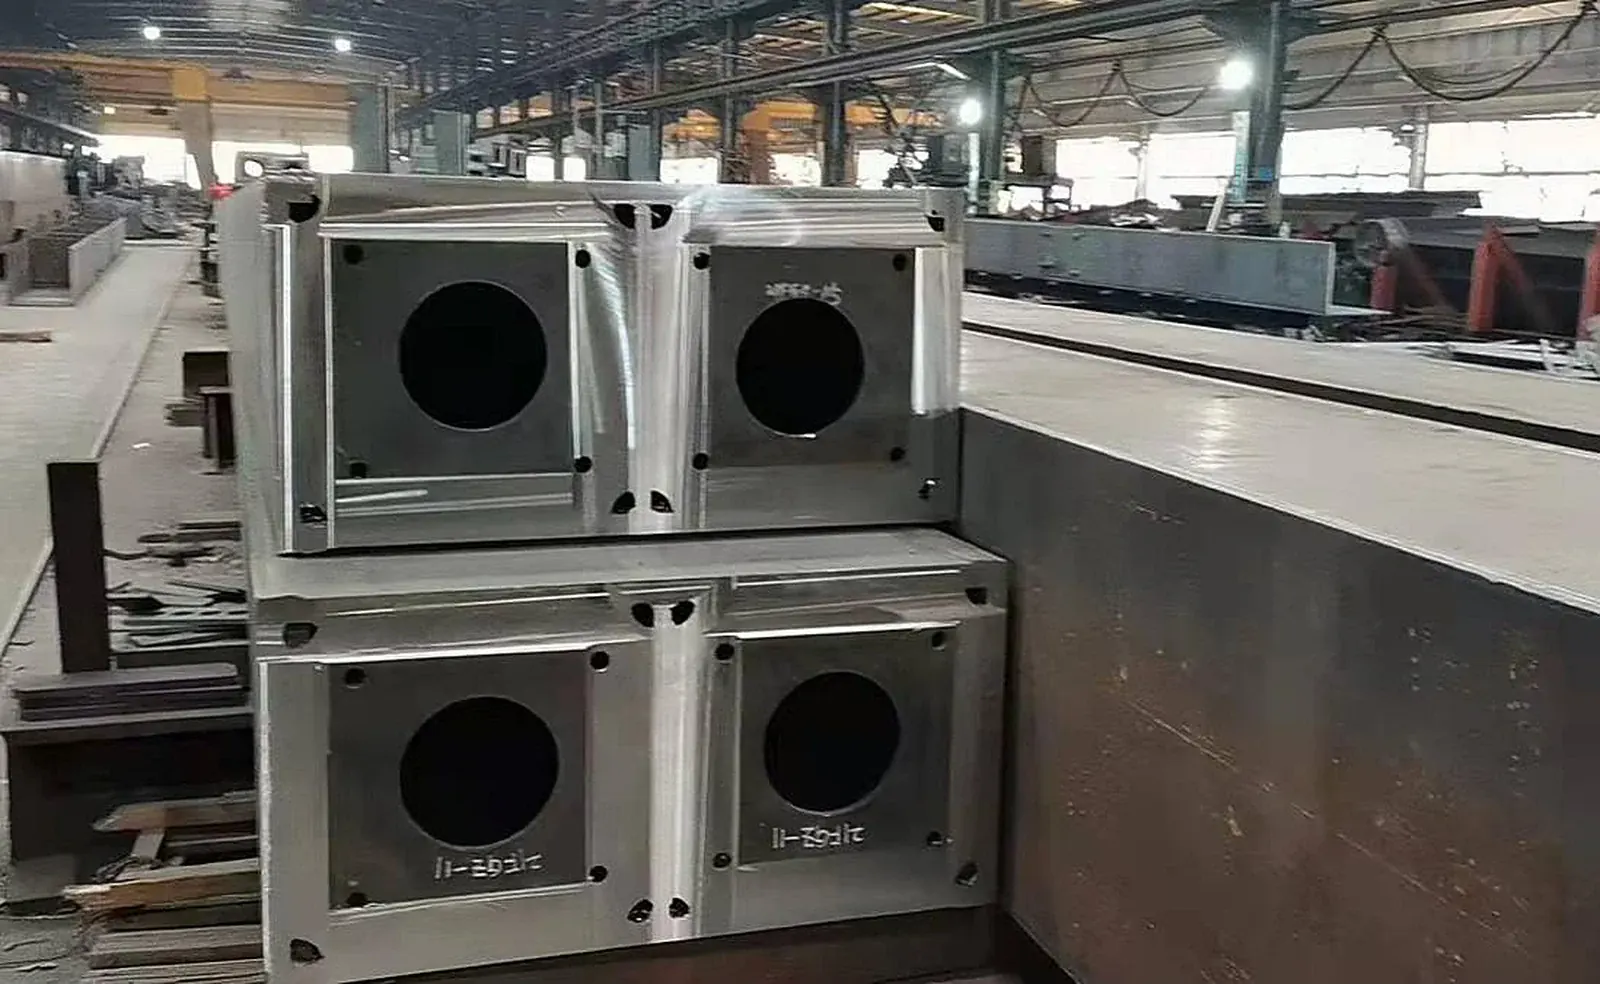
Columnas de caja de cuatro placas, de 300 a 1,800 mm
Cuatro placas biseladas, ensambladas provisionalmente en un dispositivo y soldadas con soldadura por arco sumergido de doble alambre en las esquinas. Diafragmas internos a nivel de vigas soldados a las placas exteriores con soldadura por electrogas (ESW), que alcanza juntas inaccesibles para un soldador. Las soldaduras de esquina son de penetración total o parcial según especificación del ingeniero.
- Cuadradas o rectangulares, constantes o escalonadas
- Placa de 12–100 mm
- Versiones rellenas de concreto (CFT) con orificios de llenado y ventilación
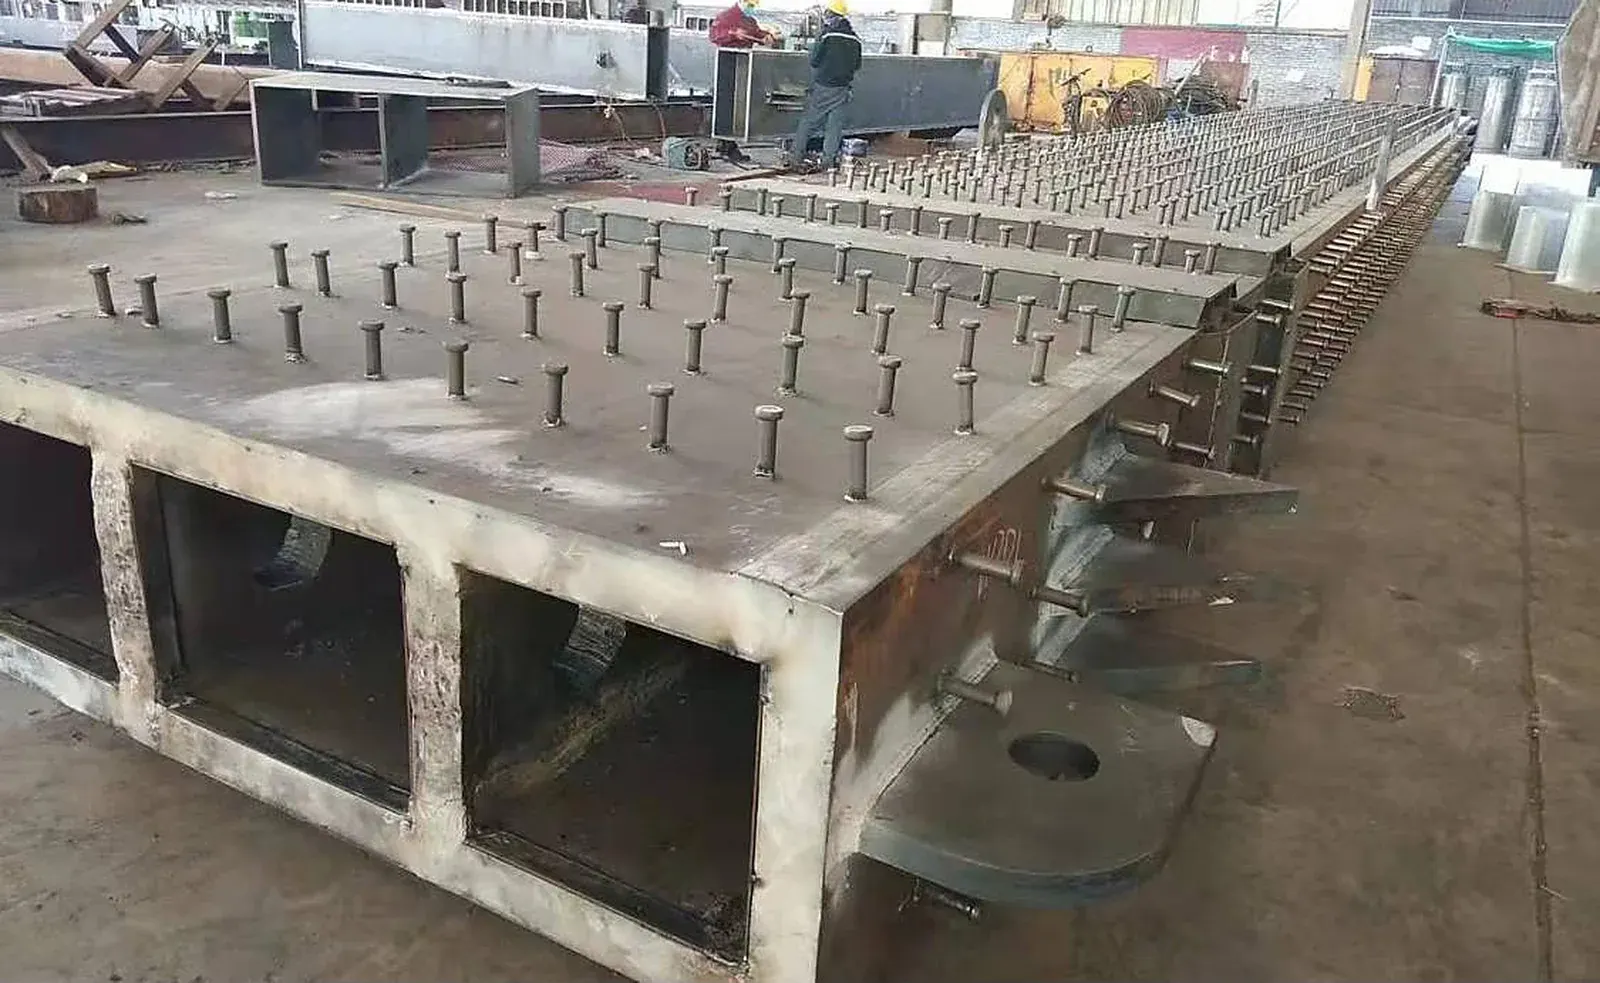
Secciones cerradas para torsión y grandes luces
Las vigas de caja soportan torsión y flexión biaxial mucho mejor que secciones H abiertas. Fabricamos vigas de transferencia, vigas arquitectónicas expuestas y vigas de caja para puentes con rigidizadores longitudinales y pernos de corte para losas compuestas.
- Luz hasta 24 m por pieza, más largas con empalmes en obra
- Pernos de corte soldados en taller
- Precurvado cortado en las placas del alma
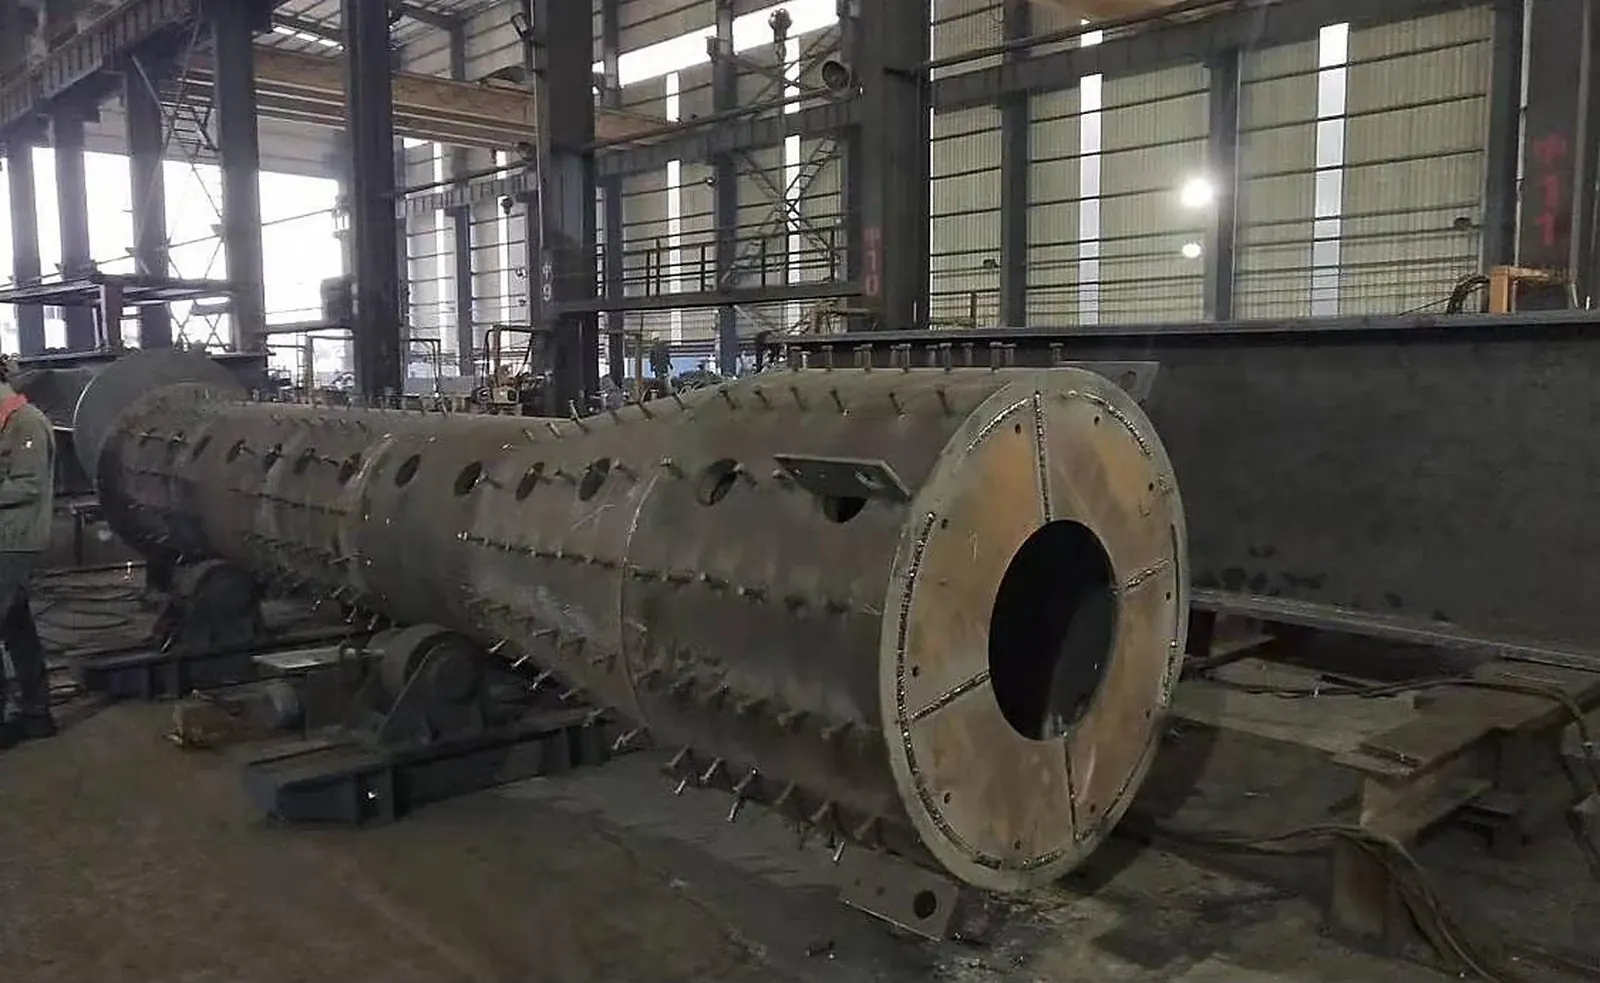
Columnas circulares Φ400–3,000 mm
La placa está precurvada, enrollada y soldada en la costura, luego unida circunferencialmente a la longitud.
- Espesor de pared 8–80 mm
- Costuras longitudinales y circunferenciales 100% UT
- Conexiones de diafragma a través o vigas de anillo exterior
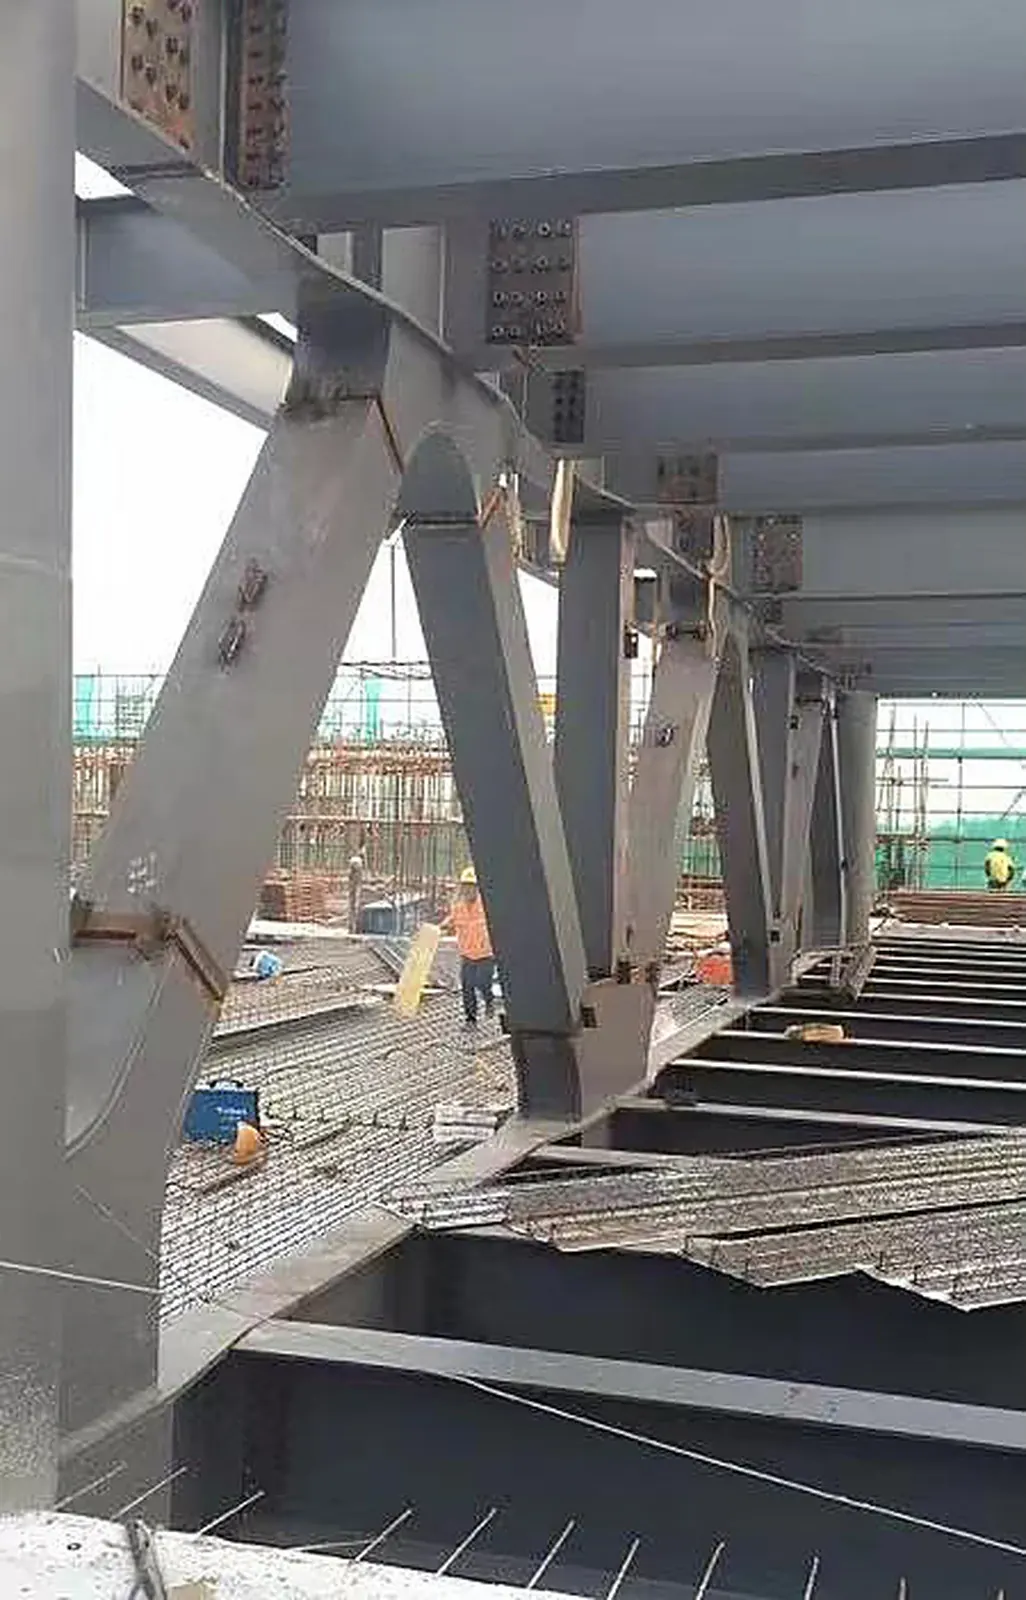
Cambio de sección por forma y carga
Las columnas tubulares cónicas y las columnas inclinadas en caja siguen la arquitectura mientras mantienen la trayectoria de carga. La placa se despliega desde el modelo 3D, se corta por CNC y se enrolla en segmentos, luego se prueba el ajuste.
- Tubos cónicos con conicidad constante o variable
- Columnas inclinadas con puntos de trabajo topografiados
- Uniones de segmentos establecidas a la longitud de transporte
03Límites dimensionales y de procesamiento
Límites de miembros de caja y tubo
Valores típicos para miembros soldados de caja y tubo. Tolerancias más estrictas disponibles bajo solicitud.
| Ítem | Límite | Nota |
|---|---|---|
| Sección de columna / viga en caja | 300 × 300 a 1,800 × 1,800 mm | Secciones rectangulares con cualquier relación de aspecto dentro del rango |
| Espesor de placa | 12–100 mm | Q355GJ / Q420GJC por encima de 40 mm con pruebas en dirección Z |
| Diámetro de columna tubular | Φ400–3,000 mm | Espesor de pared 8–80 mm; D/t verificado contra límites de laminado |
| Longitud de pieza única | ≤ 24 m | 11.8 m para contenedores 40HQ |
| Peso de pieza única | ≤ 60 t | Columnas más pesadas divididas en empalmes |
| Tolerancia de longitud | ±3 mm | Según GB 50205 / AWS D1.1, más estricta bajo solicitud |
| Tolerancia de dimensión de sección | ±2 mm | Escuadría de la sección transversal dentro de 3 mm |
| Rectitud | L/1,500, máximo 5 mm | Medido en la cama de montaje |
| Soldadura de diafragma | ESW, 100% UT | Agujeros de acceso evitados por ESW desde el exterior de la caja |
Tolerancias según GB 50205, AWS D1.1 o EN 1090-2 como se especifica en los planos.
Límites de planta que aplican
| Ítem | Capacidad |
|---|---|
| Columnas y vigas de caja soldadas | 300 × 300 a 1,800 × 1,800 mm; placa 12–100 mm (mega columnas multicavidad en segmentos más allá de 3,000 mm) |
| Columnas de tubo laminado | Φ400–3,000 mm; pared 8–80 mm; tubos cónicos disponibles |
| Grados de acero | Q235B–Q460, Q355GJ, Q420GJC; ASTM A36 / A572 Gr.50 / A992; EN S235–S355J2 / NH |
| Procesos de soldadura | SAW, GMAW (CO₂), electroslag (ESW), soldadura robótica |
| Inspección | 100% UT en todas las soldaduras de penetración completa; MT/PT según AWS D1.1 / GB 50205; EN 10204 3.1 MTC |
| Tiempo de entrega | 25–40 días (miembros estándar) / 40–60 días (miembros complejos) después de la aprobación del plano de taller |
Valores típicos. Los límites finales se confirman por proyecto en nuestra cotización.
Los límites completos de la planta para cada familia de miembros están en el tabla de capacidades.
04Materiales y soldadura
Grados de placa gruesa y soldadura calificada
La mayoría de las columnas de caja están especificadas en Q355B (S355JR / A572 Gr.50). Las columnas para marcos de gran altura con placas de más de 40 mm usan Q355GJ o Q420GJC, que se producen para estructuras de edificios con una baja relación de límite elástico a resistencia a la tracción y ductilidad a través del espesor Z15–Z35. La placa se inspecciona por ultrasonidos para detectar laminaciones antes del corte.
La soldadura está calificada según WPS/PQR conforme a AWS D1.1 o ISO 15614. Las uniones de placa gruesa se precalientan, se registra la temperatura entre pasadas y las soldaduras pesadas en las esquinas se postcalientan para eliminar el hidrógeno.
| Junta | Proceso | Prueba |
|---|---|---|
| Costuras en las esquinas | SAW de doble alambre | UT 100% (zonas CJP) |
| Diafragmas internos | ESW | UT 100% |
| Costuras largas / circunferenciales de tubo | SAW | UT 100% |
| Soportes de vigas, rigidizadores | GMAW (CO₂) | UT / MT |
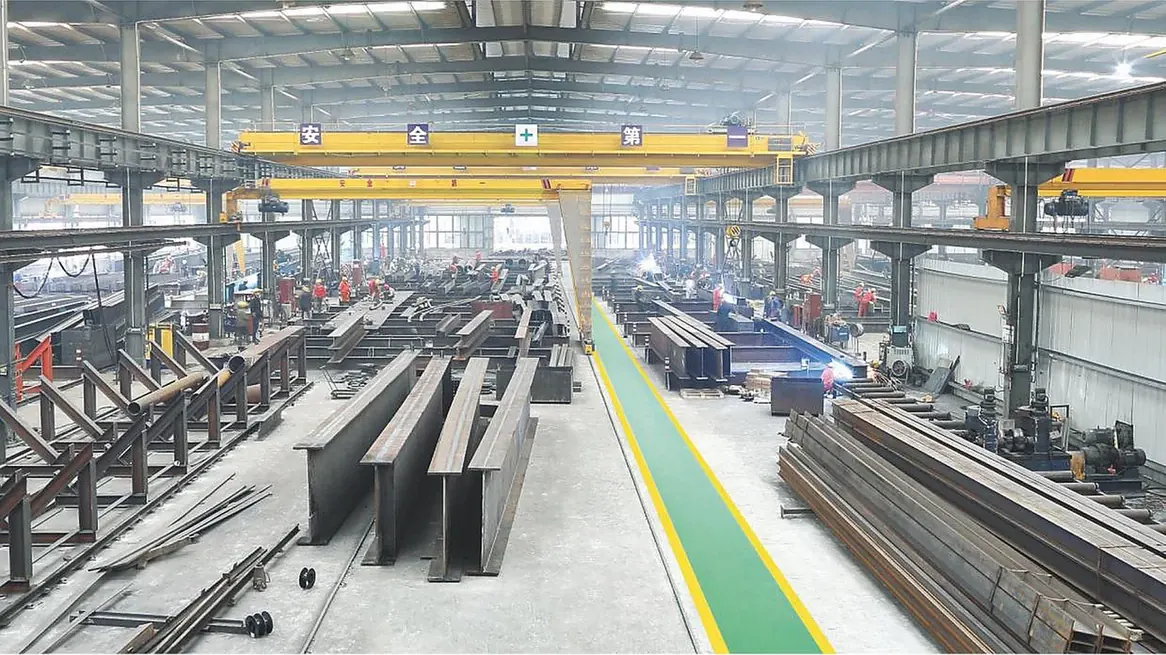
Línea de ensamblaje y soldadura SAW de columnas de caja
05Control de calidad
Controles en cada columna
Los registros de inspección se archivan por marca de pieza y se entregan con los documentos de envío.
UT de placa antes del corte
Escaneo de laminaciones en placa gruesa para detectar defectos antes de soldar, no después.
100% UT en soldaduras CJP
Cada soldadura de penetración completa en esquina y diafragma se prueba y registra según la marca de pieza.
Informe dimensional
Longitud, sección, torsión y posiciones de soportes medidas y firmadas por columna.
Documentos trazables
Números de lote transferidos a cada pieza. MTC conforme a EN 10204 3.1 enviado con el acero.
Servicios relacionados
Modelo Tekla, diseño de conexiones, planos de taller, archivos NC y una lista de materiales con peso exacto.
Granallado Sa2.5, sistemas epoxi ricos en zinc, galvanizado en caliente y recubrimiento intumescente.
100% UT en soldaduras CJP, informes dimensionales, MTC 3.1, embalaje y logística portuaria.
06Aplicaciones
Dónde se utiliza esta familia de miembros
Sistemas de construcción donde esta familia de miembros realiza la mayor parte del trabajo.
Mega columnas, columnas CFT y vigas de transferencia para torres y complejos.
Vigas de caja y pilas para puentes peatonales y puentes de enlace.
07Proyecto de referencia
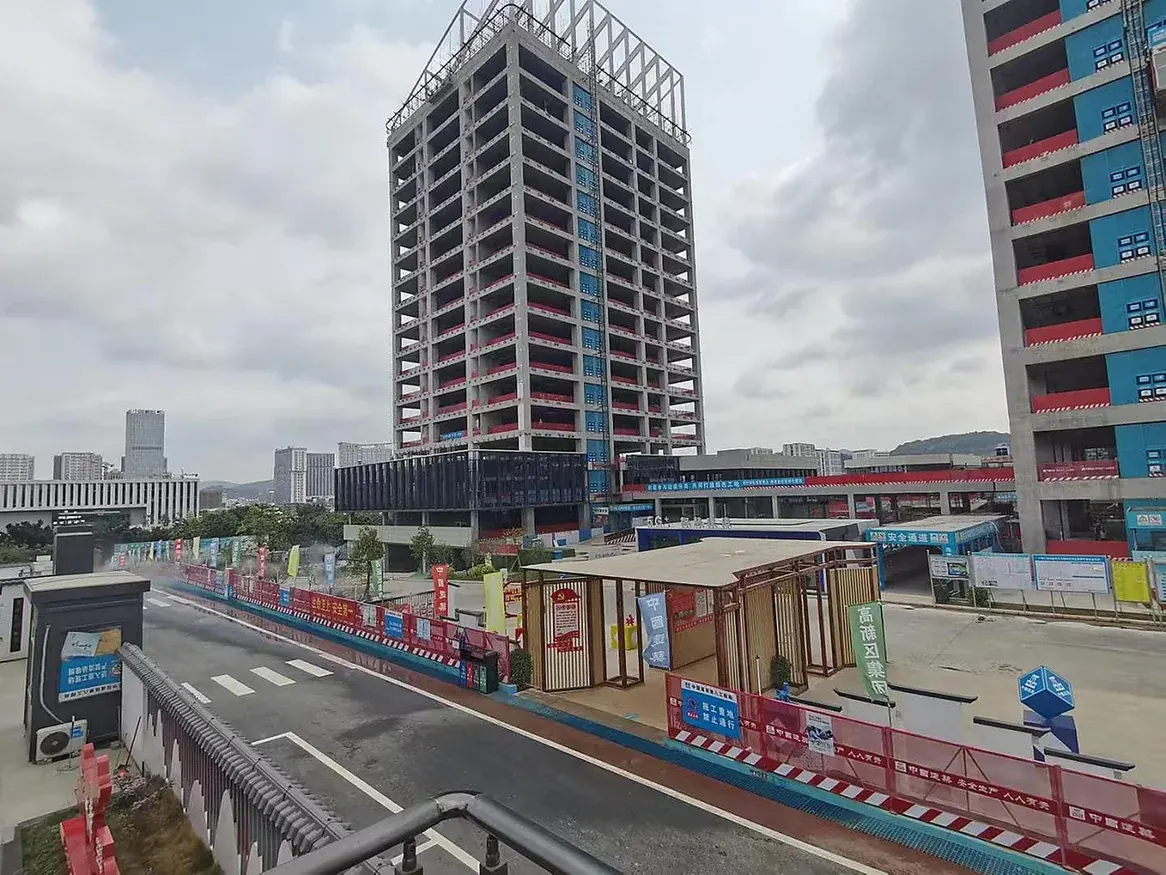
Sede de CGN, Shenzhen
Para la sede de CGN fabricamos 18,472 t de acero estructural, incluyendo columnas de caja pesadas y mega columnas multicavidad para el marco de la torre. Las columnas se dividieron en empalmes a nivel de piso, cada segmento se ajustó de prueba y se inspeccionó antes del despacho.
Los mismos procedimientos para placa gruesa se usaron en la torre Zengcheng New World, un rascacielos de 241 m construido con aproximadamente 7,000 t de placa Q420GJC.
Miembros relacionados
08Preguntas frecuentes
Preguntas sobre columnas de caja
Envíe sus dibujos y nuestros ingenieros responderán en 24 horas.
¿Cómo se sueldan los diafragmas internos dentro de una caja cerrada?
Por soldadura por electroslag (ESW) desde el exterior de la caja después de cerrar la cuarta placa. Proporciona una junta de penetración completa sin agujeros de acceso, y cada junta ESW es probada mediante UT.
¿Cuál es la columna de caja más grande que puedes hacer?
Secciones hasta 1,800 × 1,800 mm en placa de hasta 100 mm, piezas únicas hasta 24 m y 60 t. Mega columnas multicavidad más grandes se fabrican en segmentos; vea nuestro nodos complejos página.
Columna de caja o columna en H: ¿cuál es más económica?
Las columnas H son más baratas por tonelada y más rápidas de fabricar. Las columnas de caja son mejores cuando las cargas actúan en ambas direcciones, cuando la torsión importa o cuando la columna está expuesta. Nuestra guía Columna en H vs viga en I vs columna de caja los compara.
¿Suministran columnas de tubo de acero rellenas de concreto?
Sí. Fabricamos la carcasa de acero con orificios de llenado, orificios de ventilación, pernos y diafragmas; el concreto es colocado en el sitio por el contratista principal.
¿Qué grado utiliza para la placa gruesa?
Por encima de 40 mm recomendamos Q355GJ o Q420GJC con pruebas en dirección Z para resistir el desgarro laminar. Se pueden suministrar grados equivalentes EN o ASTM si se especifica.
¿Cuánto tiempo tarda la fabricación?
Las columnas estándar de caja y tubo requieren de 25 a 40 días después de la aprobación del dibujo de taller. Las columnas con muchos diafragmas o segmentos cónicos requieren de 40 a 60 días.
Envíe sus planos. Obtenga una lista de materiales y precio FOB en 24 horas.
DWG, IFC, Tekla o PDF. Revisión de ingeniería por nuestro equipo Tekla, desde 50 t o 2,000 m².