Control de Calidad del Acero, Ensayos NDT de Soldadura y Logística de Puerto de Exportación
100% ensayo ultrasónico en soldaduras de penetración total, certificados de fábrica EN 10204 3.1 rastreados hasta cada marca de pieza, y logística portuaria desde Shenzhen y Guangzhou: 3 días a Manila, 12–15 días a Australia.
Cinco puertas entre la fábrica y el buque
Los puntos de retención y testigos se acuerdan en el plan de inspección y pruebas (ITP) antes de comenzar la fabricación.
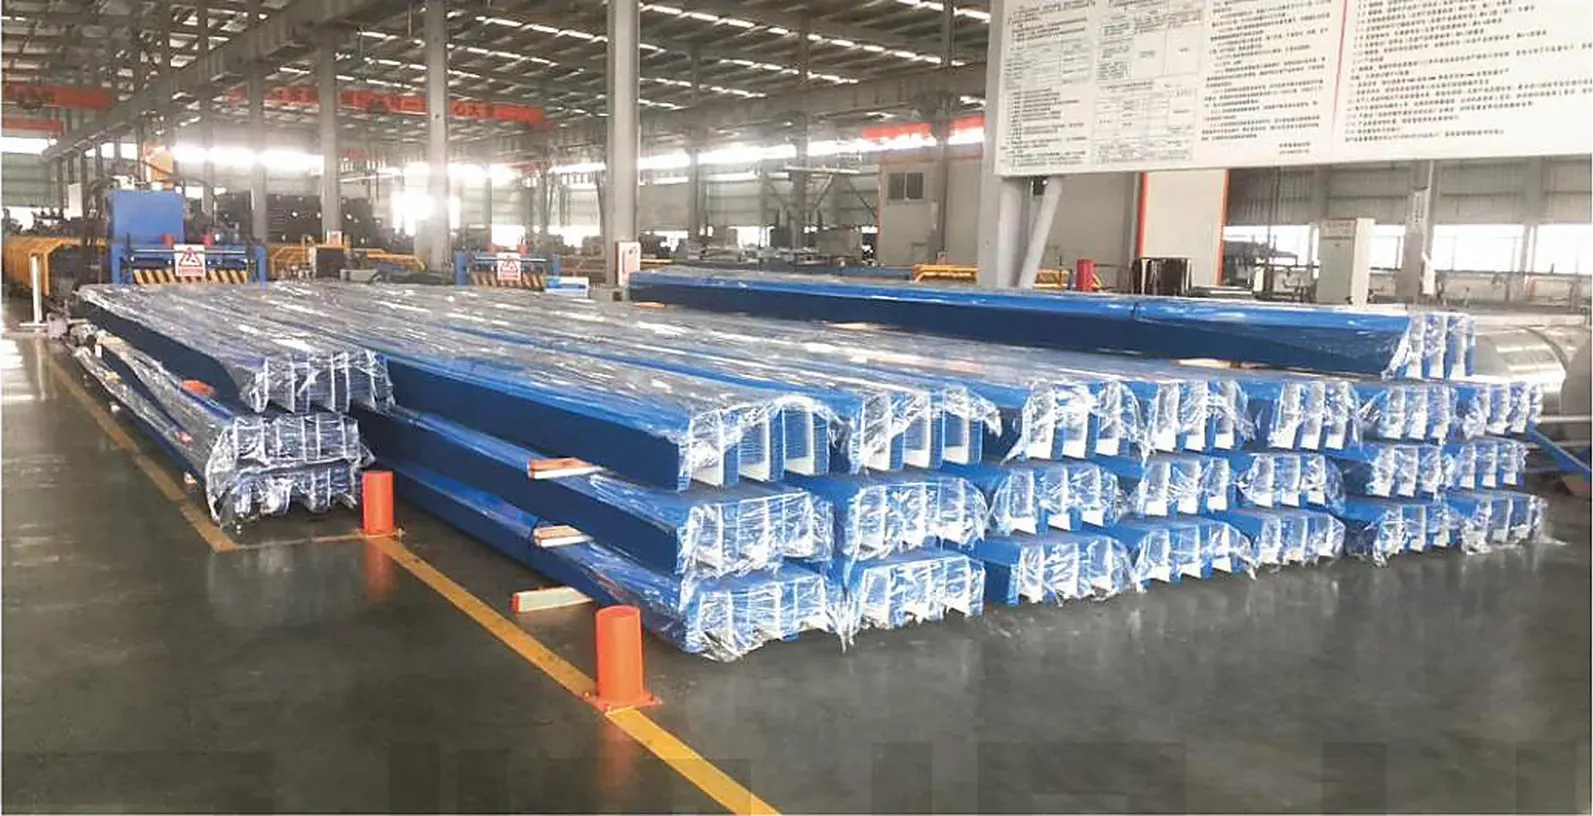
Cada lote verificado antes del corte
Placas y secciones se reciben contra el certificado de fábrica. Los números de lote se transfieren a cada parte cortada, para que la trazabilidad se mantenga tras el corte y anidado.
- MTC EN 10204 3.1 revisado según grado y clase de impacto
- Chequeo ultrasónico de laminación en placa ≥ 40 mm para miembros en dirección Z
- Reensayo (tracción, impacto, química) cuando la especificación lo requiere
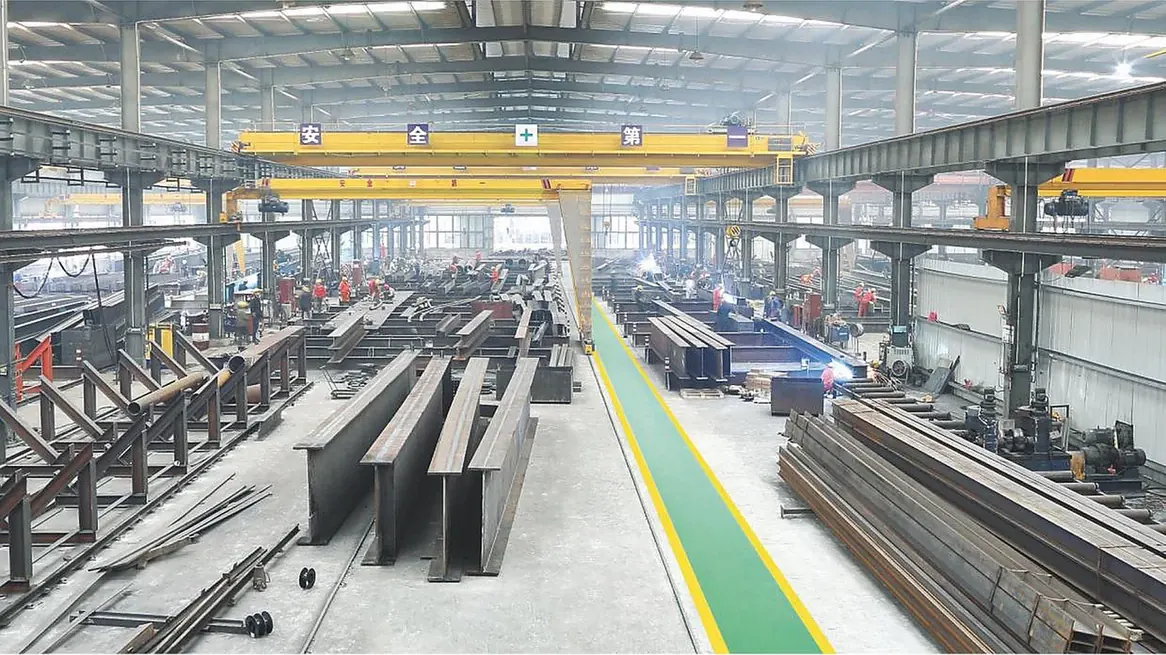
Procedimientos calificados, parámetros registrados
Cada tipo de junta se suelda según un WPS respaldado por un PQR conforme a AWS D1.1 o ISO 15614-1. Los soldadores tienen calificaciones según AWS D1.1 o ISO 9606-1 para las posiciones que sueldan.
- Temperatura de precalentamiento e interpaso registrada para placa gruesa
- Procedimientos SAW, ESW, GMAW y FCAW
- Inspección visual del 100% de soldaduras
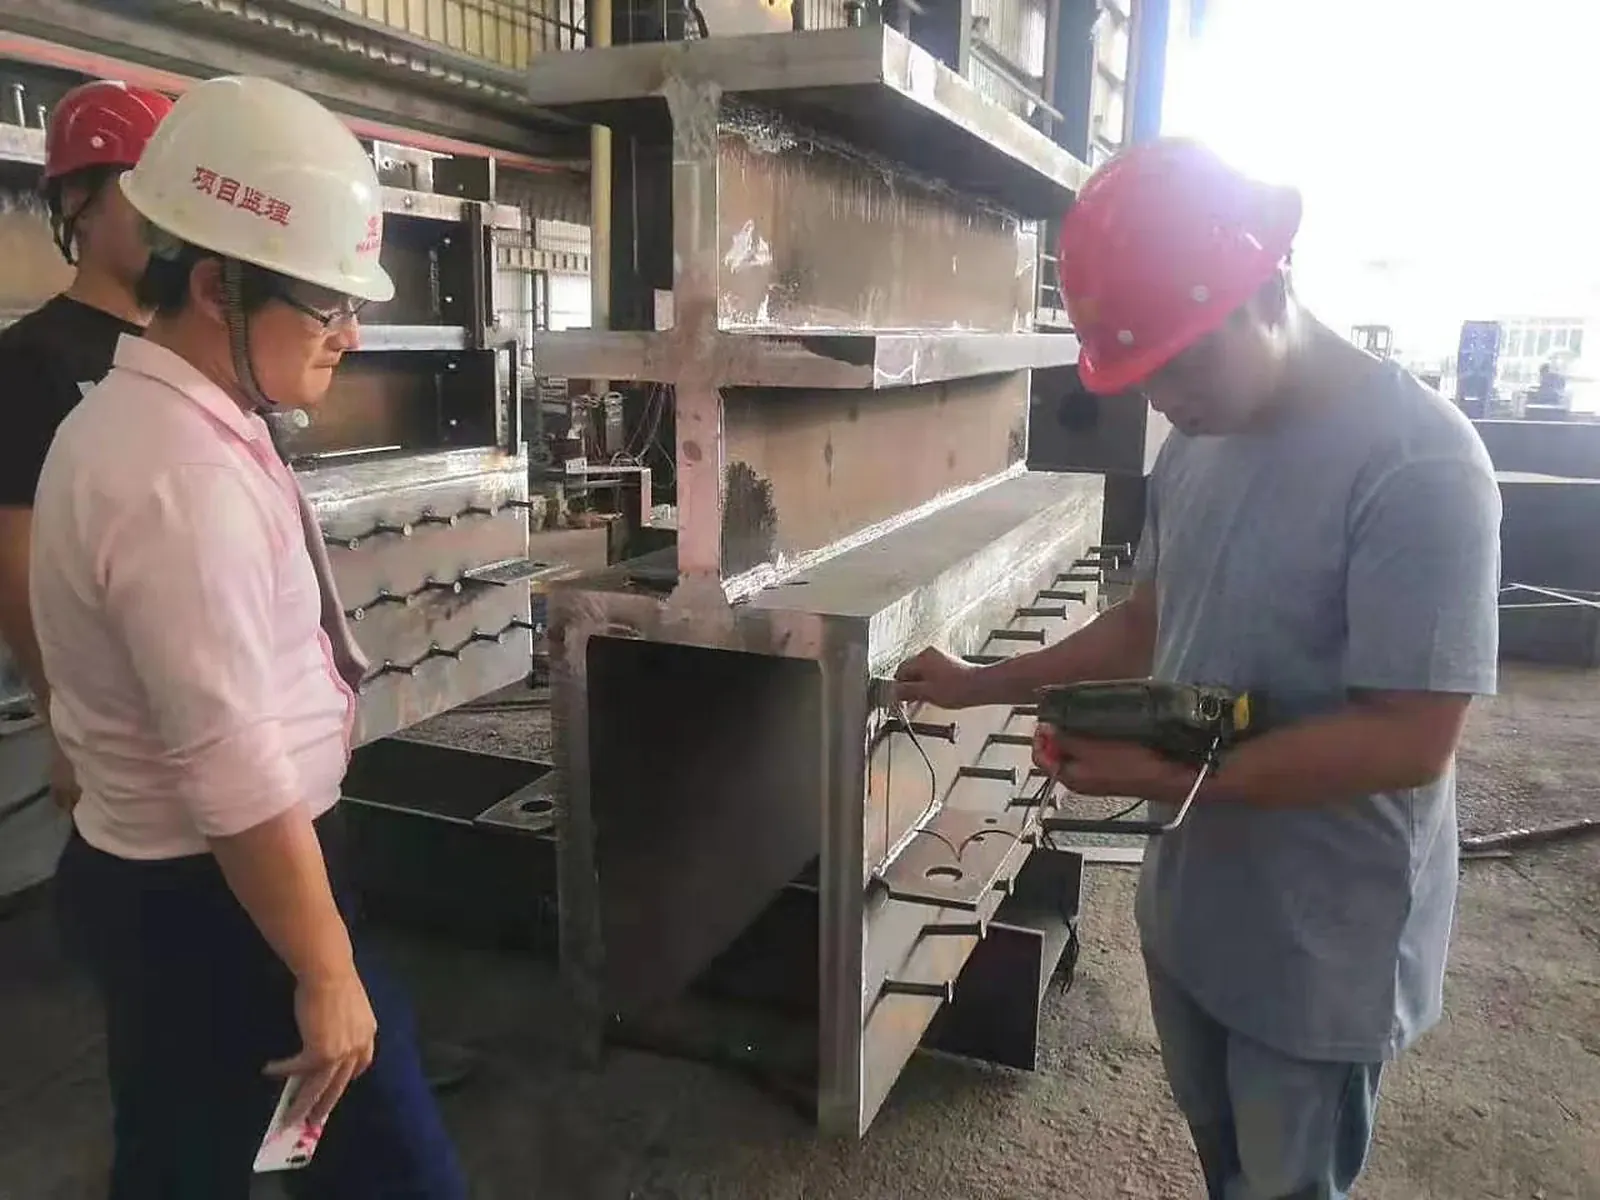
Ensayo ultrasónico en cada soldadura de penetración total
Todas las soldaduras CJP reciben 100% UT por operadores de Nivel II. Las soldaduras de filete y de penetración parcial se verifican mediante MT o PT según la tasa de muestreo en el ITP, típicamente 10–20%.
- Aceptación según AWS D1.1 Cláusula 8 o ISO 5817 nivel B/C
- Informes referenciados a la marca de pieza e ID de soldadura
- Reparaciones reprobadas y registradas
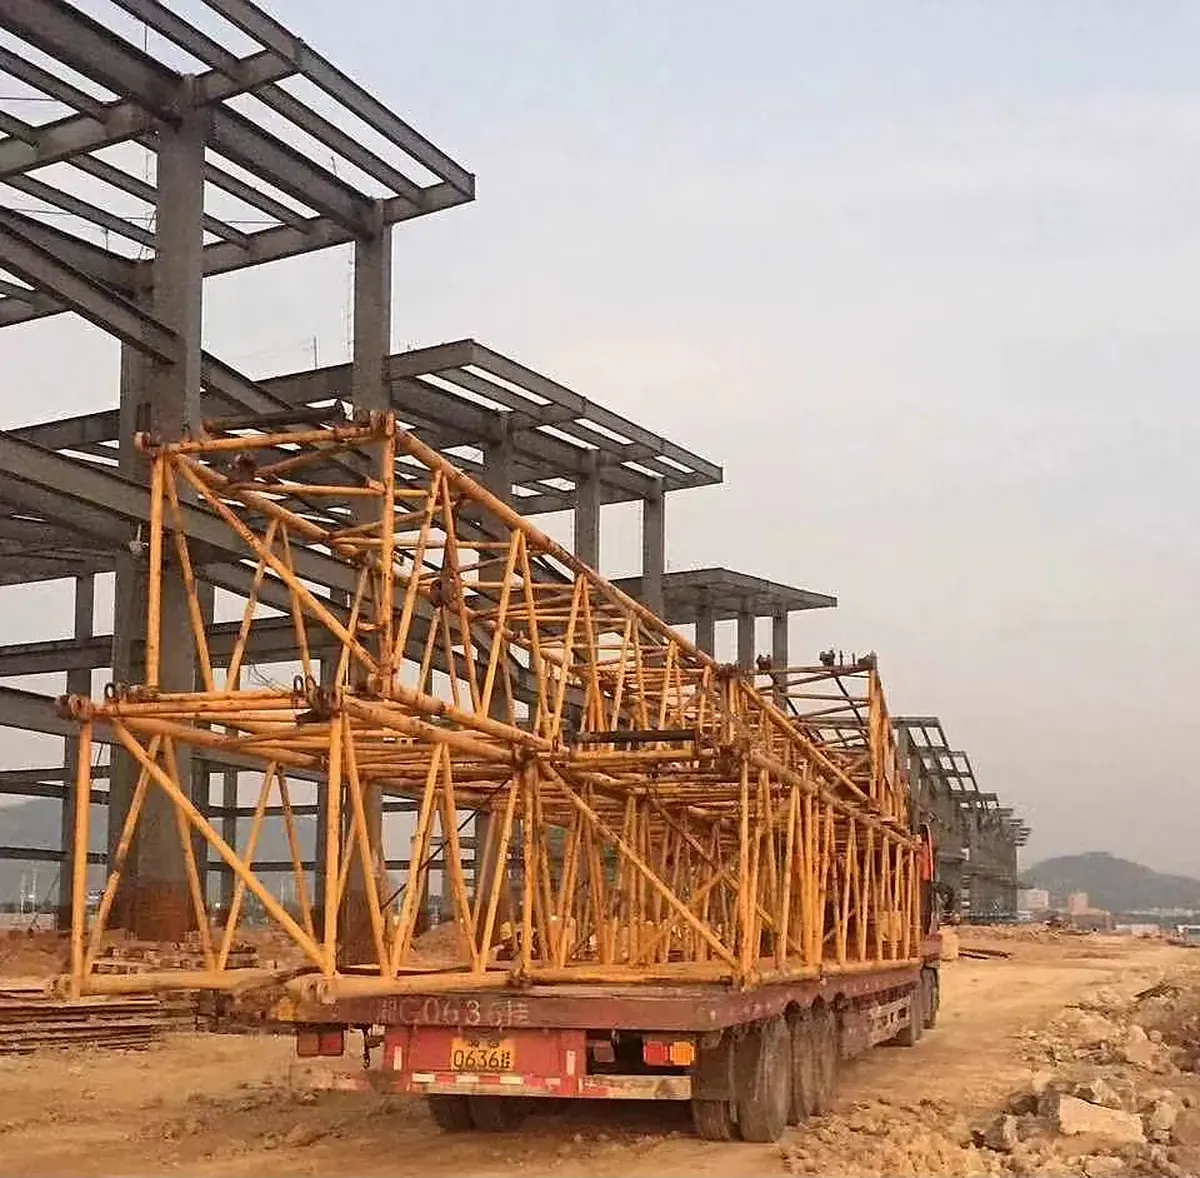
Medido antes de ser pintado
Se verifican longitud, flecha, barrido, posiciones de agujeros y escuadría de extremos contra el dibujo de taller. Cerchas hasta 90 m y nodos complejos se ensamblan a prueba y se marcan para coincidir.
- Tolerancias según AISC 303, EN 1090-2 o GB 50205 según especificado
- Levantamiento con estación total en ensamblajes de prueba
- Informe dimensional por pieza de envío
Liberado solo con un registro completo
Lecturas de recubrimiento, informes END y verificaciones dimensionales se cierran antes de liberar la pieza para embalaje. El gerente de QC firma la nota de liberación por lote.
- Registros de DFT y adhesión cerrados
- Marca de pieza plantillada y etiquetada
- Nota de liberación por contenedor o lote
UT, MT, PT y RT: qué probamos y cuánto
La prueba ultrasónica es nuestro método predeterminado para soldaduras de penetración total. Se añaden otros métodos cuando la geometría o la especificación lo requieren.
| Método | Lo que detecta | Aplicado a | Extensión | Norma / aceptación |
|---|---|---|---|---|
| UT ultrasónico | Falta interna de fusión, grietas, escoria, porosidad | Soldaduras a tope CJP y uniones en T, placa ≥ 8 mm | 100% de soldaduras CJP | AWS D1.1 Cl. 8, ISO 17640 / ISO 11666 |
| PAUT arreglo en fase | Igual que UT, con imágenes registradas | Placa gruesa, nodos mega columna | A petición | ISO 13588, ASME V |
| MT partículas magnéticas | Grietas en superficie y cerca de la superficie | Soldaduras de filete, soldaduras PJP, muescas en la raíz | Muestreo 10–20% o según especificado | ISO 17638 / ISO 23278, AWS D1.1 |
| PT penetrante con tinte | Defectos que rompen la superficie | Soldaduras no magnéticas o de geometría compleja | Según especificado | ISO 3452-1 / ISO 23277 |
| RT radiografía | Defectos volumétricos, registrados en película | Soldaduras a tope en tubería y placa donde se especifique | Punto o según especificado, por laboratorio externo | ISO 17636, ISO 10675 |
| VT visual | Perfil, socavado, tamaño, defectos superficiales | Todas las soldaduras | 100% | ISO 17637, ISO 5817 / AWS D1.1 |
Los operadores de END están calificados según ISO 9712 o ASNT SNT-TC-1A Nivel II. Revisión de Nivel III disponible para nodos especiales.
Los documentos que acompañan a su acero
Cada envío lleva un dossier en inglés, en PDF y en papel. Cada registro está indexado por marca de pieza, para que su inspector pueda pasar de un miembro en sitio a su número de lote, informe de soldadura y lectura DFT en un solo paso.
- Plan de inspección y pruebas (ITP)
- Certificados de prueba de fábrica EN 10204 3.1
- Matriz de trazabilidad del material
- WPS, PQR y calificaciones de soldadores
- Informes UT, MT y PT
- Informes de ensamblaje dimensional y de prueba
- Registros de recubrimiento, DFT y adhesión
- Certificados HDG
- Certificados de pernos (ISO 898-1 / ASTM F3125)
- Notas de liberación y listas de empaque
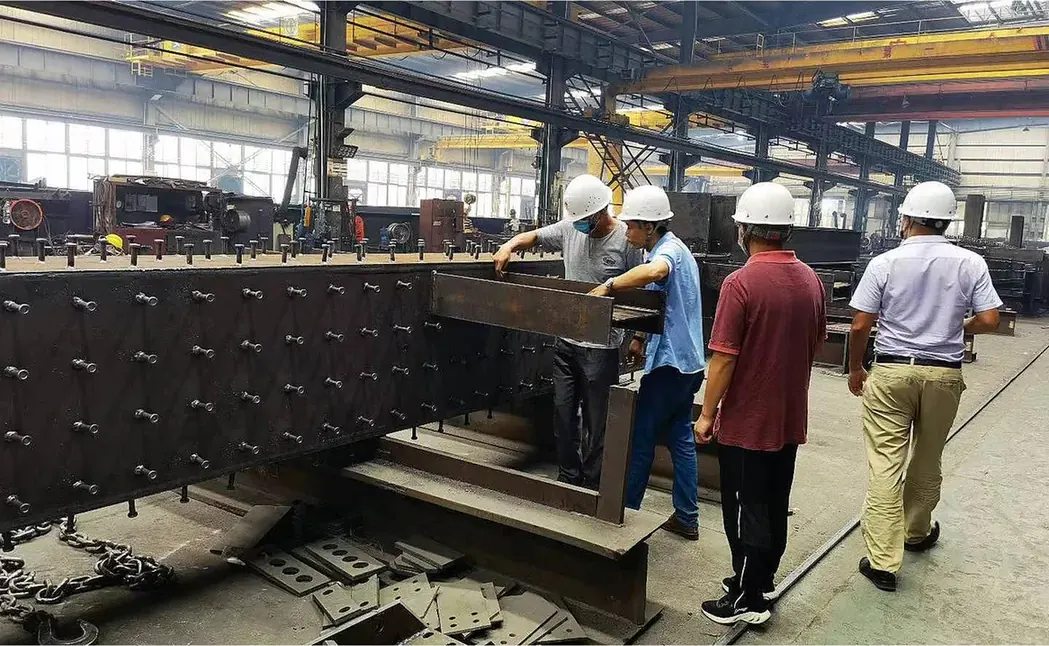
Su inspector es bienvenido en cada punto de retención
Fabricamos y probamos de acuerdo con AWS D1.1, EN 1090-2 y ASTM. La inspección independiente por SGS, BV, TUV, Intertek o su propio ingeniero puede incorporarse en el ITP.
ITP acordado previamente
Puntos de retención, testimonio y revisión listados por actividad, con períodos de aviso de 48–72 h.
Testimonio en sitio
Oficina, equipo de prueba y registros disponibles para el inspector en la base de fabricación.
END independiente
Su inspector puede repetir UT en cualquier soldadura, o designar un laboratorio END separado.
Inspección remota
Recorrido en video en vivo con lecturas mostradas en cámara, para compradores que no pueden viajar.
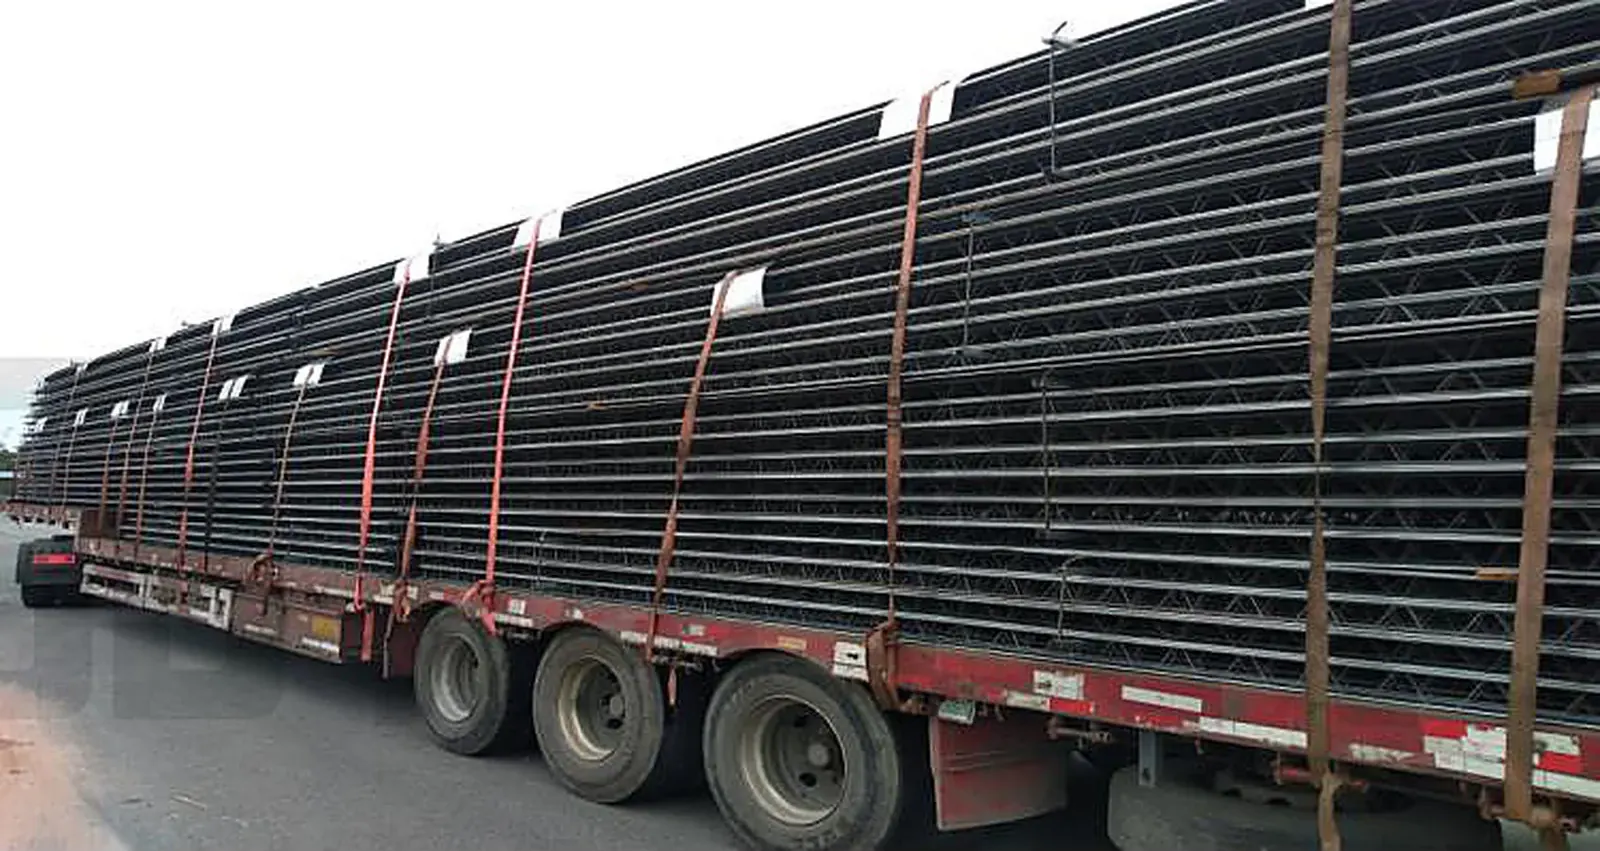
Empacado para la ruta, marcado para la grúa
Las marcas de pieza están plantilladas en dos caras y etiquetadas con una etiqueta QR que coincide con el modelo Tekla y la lista de empaque. Los miembros se agrupan por secuencia de montaje, por lo que los primeros grupos que salen del buque son los primeros que se levantan.
- Paletas de acero o caballetes de madera para piezas pequeñas, pernos empacados en cajas selladas por área
- Puntos de elevación marcados, centro de gravedad mostrado en piezas de más de 5 t
- Protección de bordes y eslingas suaves en superficies pintadas
- Plan de carga por contenedor y por lote break-bulk, con pesos
- Fotos de cada contenedor antes del sellado
40HQ vs break-bulk
| Contenedor 40HQ | Break-bulk / plataforma plana | |
|---|---|---|
| Longitud máxima del miembro | 11,8 m (12,03 m interno) | Hasta 24 m estándar; más largo por acuerdo |
| Carga útil | Aproximadamente 26 t por contenedor | Por pieza hasta 60 t, limitado por grúas portuarias |
| Mejor para | Vigas, correas, cubierta, pernos, miembros ≤ 11,8 m | Columnas en caja, cerchas largas, vigas pesadas, segmentos de puente |
| Manipulación | De puerta a puerta, aduana simple | De puerto a puerto, elevación en ambos extremos |
| Riesgo de recubrimiento | Bajo, con desecante y relleno | Moderado, necesita lonas y protección de amarre |
| Costo indicativo | Generalmente el más bajo por tonelada por debajo de 300 t | Competitivo por encima de 500–1.000 t o para piezas sobredimensionadas |
Dividimos los miembros en la etapa de detallado para adaptarlos al modo elegido. Muchos proyectos combinan ambos: miembros primarios a granel, el resto en 40HQ.
Desde puertos del sur de China hasta su sitio
Shenzhen (Yantian, Shekou) y Guangzhou (Nansha) están a 2–4 horas de nuestras bases en Guangdong.
| Puerto de destino | Desde | Tránsito marítimo (aprox.) | Página del mercado |
|---|---|---|---|
| Manila, Filipinas | Shenzhen / Guangzhou | ~3 días | Filipinas |
| Port Klang, Malasia | Shenzhen | ~4 días | Malasia |
| Yakarta / Surabaya, Indonesia | Shenzhen / Guangzhou | ~6 días | PT Xianghe |
| Brisbane / Sídney / Melbourne, Australia | Shenzhen | 12–15 días | Australia |
| Jebel Ali, EAU | Shenzhen | 14–18 días | EAU / Dubái |
| Dammam / Jeddah, Arabia Saudita | Shenzhen | 16–22 días | Arabia Saudita |
| Mombasa, Kenia / Lagos, Nigeria | Shenzhen | 20–35 días | Nigeria y Kenia |
| Durban, Sudáfrica | Shenzhen | 18–24 días | Sudáfrica |
| Manzanillo, México | Shenzhen | 20–25 días | México |
Tiempo de navegación puerto a puerto en servicios directos. Añadir 3–7 días para reserva, carga y aduanas. Términos FOB, CFR y CIF disponibles.
Preguntas sobre calidad y envío
Vea nuestro certificaciones y bases de fabricación para información de auditoría.
¿Realmente UT 100% de soldaduras?
Realizamos 100% UT en todas las soldaduras de penetración completa de junta. Las soldaduras de filete y de penetración parcial se prueban mediante MT o PT según la tasa de muestreo en el ITP, típicamente 10–20%, con inspección visual 100% en todas las soldaduras.
¿Está certificado en EN 1090 o AWS?
Nuestros sistemas de gestión certificados son ISO 9001, ISO 14001 e ISO 45001. El acero se fabrica y prueba de acuerdo con AWS D1.1, EN 1090-2 o ASTM según lo especifique su proyecto, y se acepta la inspección independiente.
¿Qué confirma un MTC EN 10204 3.1?
Un certificado 3.1 es emitido por la fábrica y validado por su departamento de inspección, independiente de la producción. Indica los resultados químicos y mecánicos para el lote específico entregado.
¿Puede SGS o BV inspeccionar antes del envío?
Sí. Los puntos de retención y testimonio están listados en el ITP. Damos un aviso de 48 a 72 horas y proporcionamos espacio de oficina, equipo y registros en la base.
¿Qué Incoterms ofrece?
FOB Shenzhen o Guangzhou es estándar. CFR y CIF están disponibles para la mayoría de los puertos. No realizamos obras civiles en el extranjero; la supervisión de montaje está disponible en todo el mundo y los equipos de instalación en el Sudeste Asiático.
Envíe sus planos. Obtenga una lista de materiales y precio FOB en 24 horas.
DWG, IFC, Tekla o PDF. Revisión de ingeniería por nuestro equipo Tekla, desde 50 t o 2,000 m².